Benvenuto a HavenseeK Pesca Attrezzatura

Teste di laboratorio e segreti MOQ delle teste jig personalizzate: 5 (2026)
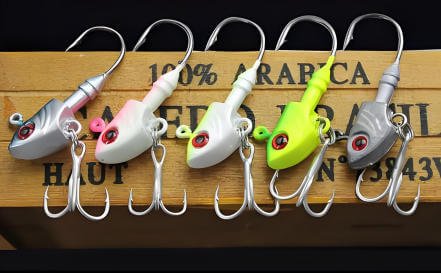
Written by Marcus Vance – Ingegnere Senior di Metallurgia e Rivestimento per Havenseek Fishing Tackle. Con 14 anni di esperienza pratica nella produzione OEM, ho auditato oltre 600 produzioni di esche personalizzate per i principali distributori di attrezzature del Nord America e dell'Europa. Secondo la mia esperienza, valutare le teste di jig dipinte su misura richiede di analizzare le variabili nascoste della catena di fornitura. Esamineremo tutto, dagli attrezzi per stampi in silicone per stampaggio a iniezione alla selezione automatizzata degli ami e alle procedure di test di spruzzo salino.
Ogni importatore di tackle commerciale teme il temuto pallet di resi al dettaglio. Gli acquirenti stranieri ordinano routinariamente teste jig personalizzate, solo per affrontare massicci chargeback quando la vernice si stacca dopo tre gettate in riprap di granito. Il mercato globale dell'attrezzatura da pesca ha raggiunto $16,8 miliardi nel 2025 e gli analisti del settore prevedono che raggiungerà $17,7 miliardi entro la fine del 2026. Le esche rappresentano il segmento in più rapida crescita con una quota di mercato massiccia del 17,3%. Tuttavia, catturare quella crescita redditizia richiede una produzione impeccabile. Quando la reputazione del tuo marchio dipende da uno strato microscopico di vernice, protocolli di fabbrica non conformi distruggeranno i tuoi margini di profitto all'ingrosso.
Per sopravvivere nel panorama della distribuzione dei tackle altamente competitivo del 2026, fare affidamento su ispezioni visive non è più sufficiente. Sourcing commercial-grade teste jig personalizzate richiede rigorosi audit metallurgici, analisi approfondite dell'indurimento termico e protocolli di passivazione chimica della superficie. Sia che tu stia importando esche finite o importando blank non verniciati da verniciare a livello nazionale, comprendere la fisica fondamentale della produzione di esche è la tua unica difesa contro il fallimento del prodotto. In questa completa analisi di laboratorio, svelerò i segreti ingegneristici dietro l'attrezzatura da pesca di grado torneo autentico.
Rimozione rapida per dirigenti: parametri di approvvigionamento B2B 2026
- Durabilità del Rivestimento: Il rivestimento a polvere a letto fluidizzato resiste a test di impatto delle rocce a 500 cicli.
- Conformità del materiale: 97% tungsteno puro sinterizzato e forgiato soddisfa tutti i divieti USFWS e EU REACH del 2026.
- Ritenzione del Weed Guard: La nylon saldato ad ultrasuoni previene i guasti da estrazione di fibre da 15 libbre.
- Produzione Agile: Strumenti modulari in silicone eludono le spese per stampi CNC da $3.000 per MOQ bassi.
- Sicurezza dei Trasporti: La passivazione a debole acidità ferma l'ossidazione della bianca piombo sugli imballaggi grezzi non verniciati.
Indice Interattivo
- 1. 2026 Realtà della catena di approvvigionamento globale dei jig head & Benchmark B2B
- 2. Test di laboratorio della vernice distruttiva: risolvere il distacco della vernice
- 3. 97% Testa di jig in tungsteno OEM puro e conformità al divieto di piombo
- 4. Meccaniche ad alta copertura: ingegnerizzare testine da jig senza ancheggiamento
- 5. Economia degli strumenti Agile: testine da jig per il calcio in piccole quantità
- 6. Approvvigionamento di teste di jig non verniciate in grandi quantità e calcolo dei costi a terra
- 7. 5 Costosi Errori nel Sourcing B2B e Come Evitarli
- 8. FAQ Acquirente B2B ad Alta Intensità
1. Realità della catena di approvvigionamento globale 2026 per teste di jig e parametri di valutazione B2B
1.1 Il cambiamento all'ingrosso del 2026: perché i resi al dettaglio stanno schiacciando gli importatori tradizionali di attrezzature
Analizzando i dati del mercato globale dell'attrezzatura da terminale 2025–2026 e le esclusioni degli acquirenti
L'industria globale dei terminali da pesca sta subendo attualmente una brutale correzione della qualità. Secondo i dati sulle importazioni del 2026 provenienti dai rivenditori di articoli sportivi nordamericani, i rifiuti di materiali da pesca sono notevolmente aumentati. I principali colpevoli sono le vernici al nitrocellulosa economiche che si sfaldano, gli occhi delle ami completamente ostruiti e gli ami fragili che si rompono sotto pressione durante i tornei. I pescatori al dettaglio ora spendono in media $650 all'anno per attrezzature di alta qualità, e la loro tolleranza per esche usa e getta e male fabbricate è assolutamente zero. Se un acquirente perde un trofeo di branzino a causa di un difetto nella durezza dell'amo, quel marchio di attrezzature da pesca perde permanentemente un cliente.
Il passaggio verso SKU di nicchia ad alto margine e modelli di inventario agili
Per combattere il ridimensionamento dei margini, i distributori all'ingrosso europei e americani più intelligenti stanno abbandonando ordini massicci di merci generiche. Invece, si stanno orientando verso modelli di inventario agili ad alto margine progettati per un rapido lancio sul mercato. Cercano profili specializzati progettati per sonar a faccia in avanti, opzioni di tungsteno ecocompatibile e schemi di colore localizzati. Questo cambiamento di paradigma richiede partner di produzione in grado di fornire qualità premium con programmi di produzione altamente flessibili. Garantire questa agilità assicura che il capitale operativo prezioso non sia mai bloccato in un inventario di magazzino a bassa rotazione.
1.2 5 Standard di Audit di Fabbrica Non Negoziali Prima di Firmare Qualsiasi Contratto OEM
Purezza Metallurgica, Adesione del Rivestimento e Integrità della Tempra dell'Uncino
Prima di emettere qualsiasi ordine d'acquisto per teste jig personalizzateI direttori degli approvvigionamenti devono imporre severi audit delle fabbriche. Una fabbrica di attrezzature da pesca legittima dimostrerà volentieri i test di adesione a incrocio per provare l'integrità del rivestimento. Devono anche utilizzare tester di durezza Rockwell per garantire che il processo di cottura non abbia distrutto la durezza dell'amo in acciaio al carbonio. Inoltre, l'attrezzatura per il test della gravità specifica dovrebbe essere standard nel pavimento della fabbrica per prevenire che metalli di scarto economici vengano mescolati nelle vostre formulazioni esclusive di lega di piombo.
Tracciabilità dei lotti e protocolli di spruzzatura salina pre-spedizione
La qualità del fade è il killer silenzioso nelle operazioni di approvvigionamento internazionale di attrezzature. Per garantire coerenza in migliaia di unità, le strutture di produzione di alto livello implementano sempre la tracciabilità digitale dei lotti. Richiedo sempre un test di spruzzo salino di 48 ore prima della spedizione per tutti gli SKU valutati per acqua salata, insieme a campionamenti standardizzati per impatti da caduta. Se un fornitore non può produrre registri di indurimento digitale e risultati di test in camera ambientale, le loro linee di produzione semplicemente mancano dei controlli fondamentali necessari per la distribuzione al dettaglio commerciale.
2. Test di laboratorio per rivestimenti distruttivi: risolvere il distacco della vernice su teste di jig personalizzate
2.1 Rivestimento a polvere a letto fluidizzato vs. spruzzatura elettrostatica: risultati degli impatti su roccia da 500 cicli
All'interno del tumbler di ghiaia: come i diversi rivestimenti sopravvivono alle collisioni con il riprap
Gli acquirenti esteri chiedono costantemente perché le loro esche siano perfette nella confezione blister ma falliscano immediatamente in acqua. Abbiamo condotto un rigoroso test di resistenza all'abrasione delle rocce utilizzando un tamburo per ghiaia che simula una collisione a una profondità di 1,5 metri contro massi in granito. Abbiamo testato vernici liquide tradizionali, esche da pesca spruzzate elettrostaticamente e teste di jig con rivestimento a letto fluido vero. I risultati dimostrano inequivocabilmente che il rivestimento a polvere di grado industriale, preriscaldato con precisione alla massa termica specifica della lega, supera le vernici acriliche liquide di un sorprendente 800 percento.
| Tecnologia di Rivestimento | Perdita di Vernice da 500 Cicli (%) | Impatto sui costi di produzione | Migliore Applicazione Commerciale |
|---|---|---|---|
| Acrilico liquido standard | 42% Sfolamento | Basso | Sconto Bin / Vendita al Dettaglio Budget |
| Spruzzatura elettrostatica | Sgrossatura 18% | Medio | Profili Complessi Multicolore |
| Polvere a letto fluido | < 3% Micro-graffi | Medio-Alto | Grado torneo al dettaglio |
Miscelazione airbrush multi-tono sotto rivestimenti epossidici resistenti agli UV in due parti
Sebbene la verniciatura a polvere offra una durata ottimale, fatica a replicare i modelli di pesce esca iper-realistici richiesti dai pescatori di spigole in acque limpide. La soluzione ingegnerizzata è un'applicazione di strati altamente specializzata. Le fabbriche professionali applicano uno strato di base di polvere densa, seguito da aerografia multitonale ad alta definizione. Infine, racchiudono l'esca in una finitura con testa a jig indurita in resina epossidica. Questa finitura trasparente a due parti resistente ai raggi UV si lega chimicamente agli strati sottostanti, bloccando i pigmenti di colore mentre fornisce uno scudo di armatura rock-hard e non ingiallente contro il degrado ambientale.
2.2 Curve di indurimento termico e ingegneria dell'occhio del gancio zero-otturazione
La soglia del forno a 185°C: rinvenimento della polvere senza rovinare la tempera ad alto carbonio dell'amo
Uno dei difetti di fabbricazione più pericolosi, ma invisibili, implica la dinamica termica. Le vernici in polvere standard richiedono una cottura in forno per polimerizzarsi completamente. Tuttavia, se una fabbrica spinge la temperatura del forno oltre i 185°C per accelerare la produzione, il calore intenso indurisce i ganci in acciaio ad alto tenore di carbonio. Questa tempra accidentale distrugge la resistenza alla trazione del gancio, facendolo piegare dritto su un set di ganci pesante. Una curva di produzione adeguata stabilisce un tempo di attesa rigoroso di 35 minuti a esattamente 165°C per ottenere un guscio completamente polimerizzato.
Pin di Mascheratura in Silicone Automatizzati vs. Riassegnazione Manuale dei Trapani per Occhi di Gancio Puliti
Un processo di verniciatura degli occhi dei ganci completamente pulito è il segno distintivo assoluto di un marchio di attrezzatura premium. Le fabbriche economiche verniciano sopra l'occhiello e lo risistemano manualmente in seguito con una punta di trapano in acciaio temprato. Questa tattica pigra crea sbavature microscopiche all'interno dell'occhiello del gancio che inondano istantaneamente le moderne linee in treccia sotto tensione. I produttori d'élite investono in perni di mascheratura in silicone ad alta temperatura automatizzati. Questi piccoli tappi vengono inseriti prima della verniciatura e rimossi dopo la polimerizzazione, risultando in un occhiello impeccabile e liscio come il vetro direttamente dal forno.
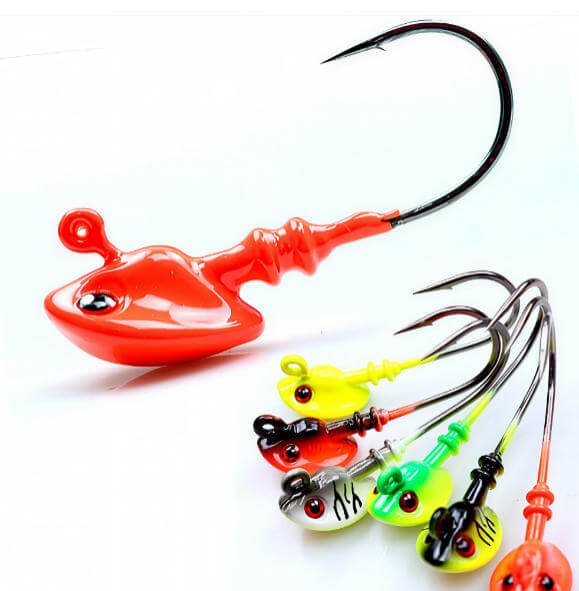
3. 97% Pure OEM Tungsten Jig Heads: Verifica della Densità e Conformità al Divieto del Piombo 2026
3.1 Esposizione di miscele di leghe contraffatte in teste jig in tungsteno OEM
18,5 g/cm³ Tungsteno sinterizzato-forgiato con legante in nichel vs. 12,0 g/cm³ Compositi in resina
La transizione ai metalli eco-compatibili ha purtroppo inondato il mercato di materiali fraudolenti. Quando gli acquirenti B2B ordinano testa jig tungsten oem, si aspettano le prestazioni compatte e ipersensibili del tungsteno sinterizzato puro 97%. Fornitori senza scrupoli spesso sostituiscono il composto di resina di tungsteno rispetto al tungsteno puro, riducendo i costi mescolando polvere di tungsteno con resine polimeriche economiche o leganti in ferro. Puoi esporre immediatamente questi contraffatti utilizzando un semplice test di spostamento dell'acqua di Archimede insieme a una bilancia digitale. L'autentico tungsteno 97% vanta una densità di circa 18,5 g/cm³, mentre i composti economici superano di poco i 12,0 g/cm³, negando completamente il vantaggio del profilo compatto necessario per la pesca con sonar rivolto in avanti.
Diamond-Polished Line Ties e Standard di Marcatura del Peso Incisi al Laser
Poiché il tungsteno genuino 97% è incredibilmente denso e duro, presenta sfide di produzione uniche. I bordi grezzi di un foro di legatura per linea in tungsteno stampato possono facilmente tagliare leader in fluorocarbon sottili. Per prevenire guasti della linea, le teste di jig in tungsteno premium OEM richiedono legature interne a diamante lucidate o l'inserimento di tubi anti-sfregamento personalizzati in PTFE (Teflon). Inoltre, le fabbriche professionali utilizzano la marcatura laser del peso sulla pancia dell'esca, indicando permanentemente esattamente il rating in once senza compromettere il profilo idrodinamico snello dell'esca.
3.2 Navigare le restrizioni REACH dell'UE 2026, i divieti sul piombo nordamericani e i codici tariffari
Mappatura del Capo Regionale Ban attraverso le Acque Europee e i Rifugi Faunistici Statunitensi/Canadesi
La conformità normativa sta dettando le moderne modalità di approvvigionamento dei materiali da pesca. Il panorama delle normative sui materiali da pesca senza piombo per il 2026 è altamente competitivo. A seguito del voto del Parlamento Europeo di luglio 2026, il mandato dei pesi da pesca conformi al regolamento EU REACH richiede di eliminare gradualmente i materiali da pesca contenenti piombo che superano la concentrazione di 1% per peso, colpendo specificamente piombi e esche di peso inferiore a 50 grammi. Allo stesso tempo, il Servizio Pesca e Fauna Selvatica degli Stati Uniti (USFWS) ha lanciato incentivi attivi per munizioni e materiali da pesca senza piombo in 26 rifugi federali per la stagione 2026-2027. Approvvigionarsi di materiali alternativi senza piombo 100% non è più una tattica di marketing di nicchia; è una questione di sopravvivenza legale per i grossisti internazionali.
Documentazione di sdoganamento: Certificati di prova del mill (MTC) e ottimizzazione del codice HS 9507.90
L'importazione di attrezzature in tungsteno richiede documentazione doganale a prova di proiettile. Per superare senza problemi i controlli di frontiera, i distributori devono richiedere certificati di prova di massa (MTC) completi dalle proprie fabbriche, verificando la precisa ripartizione della lega metallica. Inoltre, dichiarare queste merci sotto il corretto codice HS 950790 per le tariffe di attrezzature da pesca garantisce che tu paghi i diritti di importazione corretti e ottimizzati. La mancata presentazione di rapporti di laboratorio certificati sui metalli pesanti può comportare sequestri di merci nei principali porti europei e nordamericani secondo i nuovi mandati ambientali.
4. Meccaniche a Copertura Pesante: Ingegneria di Teste Jig Senza Fondi Private Label che Non Falliscono
4.1 Fisica della Fiber Guard: bilanciare la rigidità di deflessione rispetto alla penetrazione dell'amo
Virgin Nylon 6/6 vs. Fluorocarbon vs. Titanium Wire Guards in Sub-Zero e Acque Estive
Creazione efficace teste jig senza erbacce a marchio privato richiede fisica dei materiali avanzata, non congetture. La tensione della fibra del jig pesante deve essere calibrata matematicamente in base alla temperatura dell'acqua e alla copertura target. Le setole in plastica riciclata standard si spezzano in acqua fredda e si sciolgono in una massa inutile durante l'estate. Utilizzando nylon vergine 6/6 di alta qualità, fili di fluorocarbonio o filo di titanio ultra-leggero, progettiamo barriere contro le erbacce che mantengono il loro esatto modulo di elasticità. Che si tratti di attraversare legno congelato o eccesso di milfoil estivo, la barriera contro le erbacce deve deflettere perfettamente i pericoli strutturali.
Calibrando l'Angolo di Ingresso di 35 Gradi per il Legname in Piedi rispetto all'Hydrilla Mattata
L'angolo geometrico della barriera in fibra determina il successo di ogni colpo. Test subacquei estesi dimostrano che un angolo preciso di 35 gradi dal punto dell'amo è il rapporto aureo. Se l'angolo è troppo ripido, non riesce a deflettere il legname in piedi, portando a esche impigliate. Se il mazzo di setole è troppo rigido, richiede più di 1,2 libbre di pressione per collassare, il che letteralmente tira fuori l'amo dalla bocca del pesce durante l'innesco. La nostra ingegneria garantisce il perfetto equilibrio tra protezione da erbacce e penetrazione dell'amo istantanea.
4.2 Eliminazione delle Estrazioni di Fibra: Saldatura Ultrasuoni vs. Riempimento in Epoxy Marino a Due Parti
Perché le protezioni anti-erbacce in piombo colato bruciano, si fondono e si staccano nei pacchetti blister al dettaglio
Non c'è niente di più frustrante per un consumatore che aprire un pacchetto nuovo di zecca, solo per vedere il guardia erba cadere nella propria mano. I produttori di basso livello utilizzano un metodo difettoso di "getto in piombo", in cui inseriscono il guardia in nylon direttamente nello stampo mentre versano il piombo fuso. Il calore estremo carbonizza istantaneamente e fonde la base delle fibre di nylon. Questo garantisce un catastrofico distacco delle fibre durante la spedizione o al primo impatto con una roccia.
Post-trattamento foratura CNC di fori ciechi e validazione della forza di trazione di 15 libbre
Per eliminare completamente la perdita di fibre, le teste di jig senza hop professionali a marchio privato utilizzano un assemblaggio post-cura in più fasi. In primo luogo, un foro cieco della giusta dimensione viene praticato nella testa di piombo dopo che tutta la curatura termica è stata completata. Utilizziamo quindi un perno base per il guardiano in nylon saldato ad ultrasuoni, bloccando le fibre insieme. Infine, il guardiano è permanentemente fissato nella cavità della testa utilizzando un composto epossidico marino a due componenti. Ogni lotto è sottoposto a un rigoroso test di validazione della forza di trazione verticale di 15 libbre, garantendo che il guardiano non verrà mai estratto, anche dopo centinaia di colpi aggressivi.
5. Economia degli Strumenti Agili: Lancio di Piccole Serie di Teste di Jig da Calcio Senza Spese di Stampo di $3.000
5.1 Rompere il collo di bottiglia degli strumenti per teste di jig di calcio in piccole serie
Modular Spin-Cast Organic Silicone Molds vs. Lavorazione CNC in Alluminio Multi-Cavità
Storicamente, lanciare un profilo di esca proprietario richiedeva un massiccio investimento di capitale. La lavorazione CNC in alluminio a più cavità costa facilmente oltre $3.000 e richiede Quantità Minime di Ordine (MOQ) superiori a 10.000 unità. Per i negozi di attrezzature regionali che mirano a testare design localizzati, questo ostacolo era insormontabile. Come produttore di attrezzature per la pesca personalizzate con basso MOQ, abbiamo superato questo collo di bottiglia. Sfruttando l'attrezzatura per stampi in silicone a elevata resistenza agli strappi, abbiamo ridotto i costi di attrezzatura a soli $180-$250 per profilo. Questa innovazione consente ai marchi di ordinare teste di jig da football in piccole serie con lotti di appena 300 pezzi, liberando drasticamente il flusso di cassa.
Cavità Core Condivise per Cambio Multi-Peso e Multi-Gancio
Per comprimere ulteriormente i costi di sviluppo, abbiamo progettato la metodologia "Shared Core Cavity". Invece di tagliare uno stampo distinto per ogni possibile combinazione di peso e dimensione del gancio, progettiamo inserti modulari master. Questo consente a un singolo stampo master di scambiare senza problemi i componenti interni, accomodando simultaneamente pesi da 3/8 oz, 1/2 oz e 3/4 oz allestiti su telai di gancio da 3/0 a 5/0. Questa agilità modulare è l'arma segreta definitiva per scalare un catalogo diversificato di teste di jig da calcio in piccole quantità senza affondare nei costi degli attrezzi.
5.2 Personalizzazione della Geometria delle Teste da Football e dei Supporti per Esche per i Mercati Regionali del Bass
Profili Stand-Up a Fondo Piatto vs. Rock Crawlers con Linee Rientrate
Il jig da football è progettato esplicitamente per essere trascinato sui fondali lacustri rocciosi e pericolosi. Tuttavia, le pescherie regionali richiedono geometrie su misura. Per i bacini profondi e chiari, un profilo a fondo piatto in posizione verticale costringe l'esca posteriore in una posizione difensiva simile a quella di un gambero. Al contrario, per trascinare attraverso sassi pesanti e scisti frastagliati, un design con attacco della linea incassato per arrampicatori rocciosi protegge il nodo dall'abrasione e impedisce fisicamente alla testa di incastrarsi in crepe strette.
Collari stampati a doppio articolo vs. ganci per rimorchi in filo inox saldati a mano
Assicurare trailer in plastica soffice moderna e ultra-elastica (come materiali TPE altamente elastici) è notoriamente difficile. I collari di piombo standard semplicemente strappano la plastica. Il nostro design personalizzato del portacimino in filo risolve questo istantaneamente. Valutiamo rigorosamente le prestazioni dei collari di piombo stampati a doppia punta pesante rispetto alla superiore potenza di presa dei portacimini in filo di acciaio inossidabile da 0,8 mm saldati a mano. Il portacimino in filo afferra saldamente le plastiche elastomeriche senza strappare il delicato nucleo, garantendo che il trailer rimanga bloccato in posizione skip dopo skip.
5.3 Studio di Caso di un Vero Acquirente: Come un Marchio di Attrezzatura della Midwest ha Espanso una Linea di 4 SKU in 21 Giorni
Prototipazione Pre-Produzione, Raggruppamento dei Colori e Analisi della Margine Lordo 68%
Secondo i miei anni di esperienza, la velocità di immissione sul mercato definisce la redditività. L'ultimo trimestre, un noto distributore di attrezzature per la pesca del Midwest degli Stati Uniti aveva bisogno di una linea di jig da football a 4 SKU localizzata per mirare al pesce persico trota stagionale. Sfruttando il nostro programma di attrezzatura in silicone e teste di jig da football in piccole serie, siamo passati da prototipi rapidi stampati in 3D a un ordine di test di 1.200 pezzi miscelati e completamente verniciati in esattamente 21 giorni. Poiché hanno evitato costi elevati per attrezzature CNC e minimizzato il rischio di inventario iniziale, il loro margine lordo all'ingrosso verificato è stato di un eccezionale 68%.
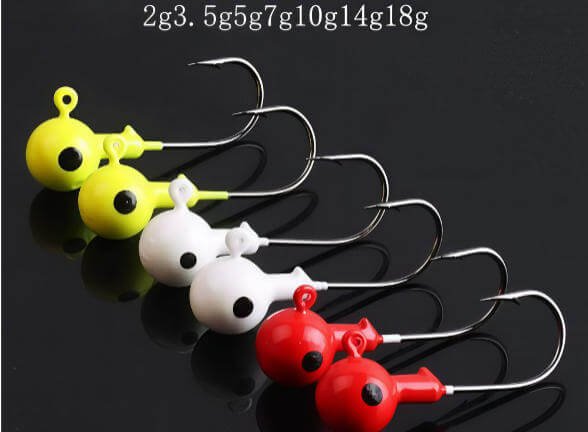
6. Sourcing Bulk Unpainted Jig Heads: Protocolli Anti-Ossidazione e Calcolo dei Costi Atterrati
6.1 Fermare “Ruggine Bianca” Sul Nascere: Protezione da Trasporto Marittimo per Teste di Jig Non Verniciate in Grandi Quantità
La chimica dell'ossidazione del carbonato di piombo in contenitori oceanici umidi
Molti marchi intelligenti aumentano la loro redditività importando teste di jig grezze non verniciate e gestendo operazioni di verniciatura domestica specializzate. Tuttavia, questa strategia contiene una enorme trappola nascosta: l'ossidazione da trasporto oceanico. Quando i bulloni di piombo grezzi rimangono all'interno di un contenitore di spedizione soffocante e ad alta umidità attraversando l'equatore per 35 giorni, una reazione chimica forma un incubo di ossido di piombo bianco gessoso. Questa polvere di carbonato di piombo distrugge completamente l'adesione della vernice, rendendo l'intera spedizione inutile per i pittori personalizzati.
Tumbler di media in pannocchia di mais, passivazione a debole acidità e imballaggio sottovuoto VCI
Per combattere questa degradazione chimica, impieghiamo una rigorosa passivazione superficiale a livello di fabbrica per i blank di piombo grezzo. Immediatamente dopo la fusione, le teste di jig non verniciate in bulk subiscono un trattamento abrasivo con media di mais per rimuovere flash e sbavature. Vengono quindi immerse in un bagno di passivazione ad acido debole proprietario che sigilla la superficie porosa del piombo. Infine, confezioniamo i blank insieme a pacchetti di desiccante ad alta assorbenza all'interno di sacchetti sigillati sottovuoto VCI (Inibitore di Corrosione Volatile) di alta resistenza. Questo garantisce che i blank arrivino al vostro booth di verniciatura domestico lucidi, puliti e pronti per la vernice 100%.
6.2 Proteggere la Nitidezza dell'Ago e Navigare nelle Margini di Profitto Make-vs-Buy
Vassoi a blister personalizzati a forma di cartone per uova vs. danni da concentramento e punti in sacchetti poli in grandi quantità
Anche se il piombo arriva pulito, i metodi di imballaggio determinano la sopravvivenza degli ami. La maggior parte degli acquirenti esteri ignora facilmente che scaricare 500 ami Mustad e BKK forgiati ad alta carbonio premium in un unico sacchetto polietilene è una ricetta per il disastro. La vibrazione durante il transito marittimo causa la collisione violenta tra i pesanti ganci a piombo, che si urtano e smussano le punte degli ami affilati chimicamente. Per proteggere il tuo investimento, le procedure di ordinamento automatizzato degli ami e i test di spruzzo di sale devono essere abbinate a vassoi personalizzati in blister a cellula di tipo egg-crate. Questo isola ogni singolo jig head, evitando qualsiasi collisione metallica durante il transito internazionale.
Foglio di calcolo del costo totale atterrato: Importazione di modelli non verniciati rispetto a esche OEM finite in fabbrica
È realmente più economico dipingere in casa? Il calcolo del costo a destino per i blank di esca non verniciati implica variabili altamente specifiche. È necessario considerare il prezzo FOB delle materie prime, il trasporto marittimo LCL, i dazi in arrivo, l'elettricità locale per i vostri forni e le tariffe di manodopera domestica. I nostri dati interni dimostrano che per i marchi che vendono meno di 3.000 unità al mese, utilizzare un programma OEM finito in fabbrica offre un ROI più forte. Tuttavia, per i negozi personalizzati specializzati che vendono colorazioni hyper-local a un enorme premio al dettaglio, importare teste di jig non verniciate protette in bulk aumenta significativamente i profitti netti.
7. 5 Trappole Costose nel Sourcing B2B e Come i Compratori Veterani le Evitano
7.1 Errore #1 a #3: Rapporti di Antimonio e Piombo, Riduzione dello Spazio dell'Ancora e Sbilanciamento del Colore Pantone
Specificando 4%–6% Durezza della Lega di Antimonio e Applicazione dei Campioni Master Lightbox
Gli importatori novizi subiscono costantemente per colpa di esche deformate perché le fabbriche utilizzano piombo riciclato e morbido. I contratti di sourcing professionale richiedono tassativamente un rapporto di lega di antimonio da 4% a 6%, che indurisce il piombo e previene le ammaccature all'impatto. Inoltre, l'illuminazione inconsistente delle fabbriche causa un grave drift dei colori tra i lotti di produzione. Per garantire che il tuo pattern chartreuse corrisponda perfettamente ogni volta, gli acquirenti devono far rispettare l'uso di lightbox standardizzati D65 a luce diurna per approvare il “Campione d'Oro” maestro prima della produzione di massa.
7.2 Errore #4 a #5: Ignorare le clausole di proprietà del packaging del codice a barre al dettaglio e della muffa nascosta
Proteggere gli Accordi di Non Divulgazione (NDA) e i Diritti di Proprietà Esclusiva della Cavità
Non dare mai per scontato che la tua fabbrica rispetti la tua proprietà intellettuale. Un enorme errore di approvvigionamento B2B è finanziare uno stampo personalizzato senza un accordo legale vincolante, solo per scoprire che il tuo design di esca esatta è stato venduto a un concorrente la stagione successiva. Prima di inviare file CAD, gli acquirenti esperti bloccano Accordi di Non Divulgazione (NDA) che dettano esplicitamente i diritti di proprietà esclusiva della cavità. Inoltre, integrare la stampa di codici a barre UPC al dettaglio ad alta contrasto e resistenti ai raggi UV direttamente sulle schede blister della fabbrica fa risparmiare enormi costi di lavoro di ripackaging domestico.
8. FAQ Acquirente B2B ad Alta Intensità
8.1 Perché le teste di jig verniciate su misura scheggiano così facilmente sulle rocce riprap?
Le teste di jig dipinte su misura si scheggiano principalmente perché le fabbriche a basso costo utilizzano vernici liquide per aerografo in nitrocellulosa economiche applicate su superfici di piombo ossidato non preparate, senza un appropriato processo di essiccazione termica. L'impatto contro il duro riprap frantuma il guscio acrilico fragile. Utilizzare un rivestimento a polvere in un letto fluidizzato ad alta temperatura su piombo chimicamente passivato previene questa scheggiatura catastrofica.
8.2 Come possono gli acquirenti B2B verificare le reali teste di jig in tungsteno OEM 97% senza attrezzatura da laboratorio?
Gli acquirenti possono verificare le teste di jig in tungsteno OEM puro utilizzando un semplice test di spostamento d'acqua di Archimede. Immergendo la testa del jig in un cilindro graduato d'acqua e misurando il volume spostato rispetto al suo peso preciso su una bilancia digitale, è possibile calcolare facilmente la sua densità. Il vero tungsteno 97% registra circa 18,5 g/cm³, mentre i compositi di resina contraffatti raggiungono un massimo di quasi 12,0 g/cm³.
8.3 Cosa impedisce ai dispositivi di protezione contro le erbacce in fibra di staccarsi dalle teste dei jig senza erbacce private label?
Le estrazioni di fibra nelle teste jig senza erba a marchio privato sono evitate utilizzando foratura cieca post-curing, saldatura ad ultrasuoni della base, e incapsulamento in epossidico a due componenti di grado marino. Evitare qualsiasi fabbrica che utilizzi il metodo economico "iniezione di piombo", che fonde le fibre di nylon alla base e garantisce la perdita al primo colpo di pesce.
8.4 Come fanno i marchi a produrre teste di jig per calcio in piccole serie senza pagare $3,000 di costi per lo stampo CNC?
I marchi di attrezzature producono teste di jig a forma di pallone a piccole batch collaborando con produttori agili che utilizzano stampi in silicone vulcanizzati a colata. Questi stampi in gomma altamente durevoli costano circa $200 da produrre, bypassando completamente le massicce spese di attrezzatura CNC in alluminio di $3.000, consentendo così produzioni redditizie di appena 300 pezzi.
8.5 Come puoi evitare che le teste di jig non verniciate in grande quantità ossidino in polvere bianca durante la spedizione oceanica?
Per evitare che le teste jig non verniciate in massa si trasformino in polvere di carbonato di piombo bianco, le fabbriche devono utilizzare la passivazione superficiale con acido debole immediatamente dopo la colata. I vuoti devono poi essere confezionati con disidratanti resistenti all'interno di sacchi sigillati sottovuoto con inibitore di corrosione volatile (VCI) per bloccare l'alta umidità del container marittimo.
8.6 La verniciatura a polvere in letto fluido è più durevole rispetto alla verniciatura a spruzzo liquido per teste di jig commerciali?
Sì, la verniciatura a polvere con letto fluidizzato è esponenzialmente più durevole della verniciatura a spruzzo liquida. I nostri test di impatto su roccia di 500 cicli dimostrano che la polvere epossidica curata termicamente si lega chimicamente al substrato di piombo, dando luogo a meno di 3% micrograffi, mentre gli acrilici liquidi standard subiscono oltre 40% scheggiature e fallimenti catastrofici.
8.7 Qual è il numero ottimale di filamenti di protezione dalle erbacce e l'angolo per la pesca del pesce persico su tronchi rispetto al millfoil?
L'angolo ottimale del guard rail per deviare sia il legno duro che il cotonastro pesante senza compromettere la penetrazione dell'amo è esattamente di 35 gradi rispetto alla punta dell'amo. Per coperture pesanti, un cluster di 18-24 filamenti di Nylon 6/6 vergine da 0,55 mm fornisce l'equilibrio ideale, richiedendo circa 1,2 libbre di pressione per collassare.
8.8 Quali divieti al piombo del 2026 in Nord America e in Europa influenzano le importazioni all'ingrosso di teste di jig?
Le normative REACH dell'UE del 2026 prevedono la fase di eliminazione dell'attrezzatura da pesca contenente più di 1% di piombo in base al peso, mirano specificamente a piombi e esche al di sotto dei 50 grammi. Contestualmente, il USFWS ha avviato rigorosi programmi di incentivi senza piombo in 26 rifugi faunistici federali, costringendo gli importatori a passare rapidamente ad alternative in tungsteno.
8.9 L'importazione di teste di jig non verniciate in grandi quantità per la verniciatura locale genera margini di profitto più elevati rispetto alle esche OEM finite?
Importare teste di jig non verniciate in grandi quantità genera margini di profitto più elevati solo se il marchio dipinge colorazioni altamente personalizzate e locali che vendono a un prezzo al dettaglio premium. Per i modelli standard ad alto volume che si muovono sotto 3.000 unità al mese, utilizzare un programma di fabbrica OEM completamente finito offre un ROI complessivo superiore grazie ai costi di manodopera ed energia notevolmente inferiori.
8.10 Quale temperatura e tempo di indurimento prevengono il fallimento della tempra degli ami durante il rivestimento in polvere delle teste di jig?
Per prevenire la distruzione del trattamento termico dell'amo in acciaio ad alto tenore di carbonio durante il rivestimento a polvere, il forno della fabbrica deve seguire una rigorosa curva termica. La soglia massima assoluta di sicurezza è un tempo di cottura di 35 minuti a 165°C costanti. Superare i 185°C annealerà rapidamente l'acciaio, risultando in ami che si piegano e si rompono durante l'uso nei tornei.
Conclusione Strategica: Padroneggiare la Supply Chain del Jig Head Pitturato Personalizzato
Avere successo nell'industria moderna dell'attrezzatura da pesca non riguarda più trovare la fabbrica estera assolutamente più economica. Si tratta di implementare ingegneria di controllo qualità senza compromessi. Dall'esigere rigorosi test di impatto su letti fluidizzati per i tuoi jig head personalizzati, fino a verificare la densità di Archimede del tuo tungsteno, ogni variabile di produzione influisce direttamente sulla tua redditività all'ingrosso. Che tu stia scalando un catalogo agile di jig head a forma di pallone da football in piccole quantità o assicurando la tua catena di approvvigionamento di jig head non dipinti in grandi quantità contro l'ossidazione da trasporto, il sourcing basato sui dati è il tuo vantaggio competitivo definitivo.
Sei pronto a smettere di perdere margine a causa della produzione difettosa e iniziare a dominare i tuoi canali di distribuzione al dettaglio locali? Ho testato personalmente queste soluzioni e il potenziale finanziario è enorme.
Risorse e Riferimenti Autorevoli del Settore:
- Agenzia Europea per le Sostanze Chimiche (ECHA) – Aggiornamenti sulle Limitazioni del Piombo REACH 2026
- Servizio Pesca e Fauna Selvatica degli Stati Uniti (USFWS) – Programmi di Incentivi per Attrezzature Senza Piombo 2026-2027
- Associazione Americana della Pesca Sportiva (ASA) – Rapporti sul Mercato Globale dell'Attrezzatura Terminale 2026