Bienvenue à HavenseeK Articles de Pêche

Têtes de jig peintes sur mesure : 5 tests de laboratoire et secrets de MOQ (2026)
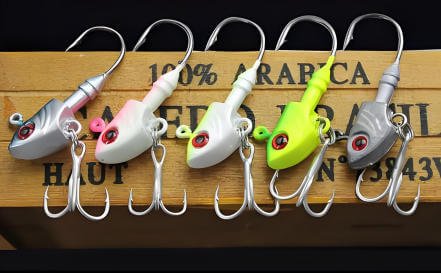
Écrit par Marcus Vance – Ingénieur en métallurgie et revêtement de matériel de pêche senior chez Havenseek Fishing Tackle. Avec 14 ans d'expérience pratique en production OEM, j'ai audité plus de 600 séries de fabrication de leurres personnalisés pour des distributeurs de matériel de pêche de premier plan en Amérique du Nord et en Europe. D'après mes années d'expérience, l'évaluation des têtes de jig peintes sur mesure nécessite de disséquer les variables cachées de la chaîne d'approvisionnement. Nous allons analyser tout, des moules en silicone à coulage par centrifugation aux procédures de tri automatique des crochets et aux tests de pulvérisation saline.
Chaque importateur de matériel de pêche commercial craint la redoutable palette de retours de détail. Les acheteurs étrangers commandent régulièrement têtes de jig peintes sur mesure, seulement pour faire face à d'énormes rétrofacturations lorsque la peinture s'écaille après trois coulées dans du riprap en granit. Le marché mondial des accessoires de pêche a atteint 16,8 milliards de dollars en 2025, et les analystes de l'industrie prévoient qu'il atteindra 17,7 milliards de dollars d'ici la fin de 2026. Les leurres représentent le segment à la croissance la plus rapide avec une part de marché massive de 17,31 %. Cependant, capturer cette croissance lucrative nécessite une fabrication sans faille. Lorsque la réputation de votre marque repose sur une couche microscopique de peinture, des protocoles d'usine de mauvaise qualité détruiront vos marges bénéficiaires en gros.
Pour survivre dans le paysage de distribution de matériel de pêche très concurrentiel de 2026, compter uniquement sur des inspections visuelles n'est plus suffisant. L'approvisionnement en grade commercial têtes de jig peintes sur mesure nécessite des audits métallurgiques rigoureux, une analyse thermique approfondie, et des protocoles de passivation chimique de surface. Que vous importiez des leurres finis ou des formes non peintes à peindre localement, comprendre la physique fondamentale de la fabrication de leurres est votre seule défense contre les échecs de produit. Dans cette analyse approfondie en laboratoire, je vais révéler les secrets d'ingénierie derrière un matériel de pêche de niveau tournoi véritable.
Déchiffrage exécutif rapide : Normes d'approvisionnement B2B 2026
- Durabilité du revêtement : Le revêtement en poudre par lit fluidisé résiste aux tests d'impact de roche de 500 cycles.
- Conformité des matériaux : Le tungstène 97% pur fritté-forgé respecte toutes les interdictions 2026 de l'USFWS et de l'EU REACH.
- Retenue de protection contre les herbes : Le nylon soudé par ultrasons prévient les échecs de tirage de fibres de 15 livres.
- Production Agile : Des outils en silicone modulaires contournent les frais de moules CNC de $3,000 pour de faibles MOQs.
- Sécurité des Fret : La passivation par acide faible stoppe l'oxydation du plomb blanc sur les blanks non peints en vrac.
Table des matières interactive
- 1. Réalité de la chaîne d'approvisionnement mondiale des têtes de jig en 2026 et références B2B
- 2. Tests de laboratoire de revêtement destructeur : Résoudre le problème des éclats de peinture
- 3. Têtes de jig en tungstène 97% Pure OEM et conformité au ban sur le plomb
- 4. Mécanique des couvertures lourdes : Concevoir des têtes de jig sans accroc
- 5. Économie des outils agiles : Petits têtes de jig de football à faible quantité
- 6. Approvisionnement en têtes de gabarit non peintes en vrac et calcul du coût total débarqué
- 7. 5 pièges coûteux de l'approvisionnement B2B et comment les éviter
- 8. FAQ des acheteurs B2B à forte intention
1. Réalité de la chaîne d'approvisionnement mondiale des têtes de jig 2026 et benchmarks d'évaluation B2B
1.1 Le changement de gros de 2026 : pourquoi les retours au détail écrasent les importateurs traditionnels d'équipement de pêche
Analyse des données du marché mondial des accessoires de pêche 2025–2026 et des refus des acheteurs
L'industrie mondiale du matériel terminal subit actuellement une correction brutale de la qualité. Selon les données d'importation de 2026 des détaillants nord-américains d'articles de sport, les rejets de matériel ont considérablement augmenté. Les principaux coupables sont les peintures à base de nitrocellulose bon marché qui s'écaillent, les œillets de hameçons complètement obstrués et les hameçons cassants qui se brisent sous la pression des tournois. Les pêcheurs détaillants dépensent désormais en moyenne $650 par an pour du matériel de premier choix, et leur tolérance pour les leurres jetables et mal fabriqués est absolument nulle. Si un acheteur perd un bar trophée à cause d'un hameçon compromettant, cette marque de matériel perd définitivement un client.
Le passage vers des références SKU de niche à haute marge et des modèles d'inventaire agiles.
Pour lutter contre la réduction des marges, les distributeurs en gros européens et américains intelligents abandonnent les commandes massives de matières premières génériques. Au lieu de cela, ils se tournent vers des modèles d'inventaire à forte marge et agiles, conçus pour un déploiement rapide sur le marché. Ils recherchent des profils spécialisés conçus pour les sonars de front, des options en tungstène écologiques, et des motifs de couleur localisés. Ce changement de paradigme nécessite des partenaires de fabrication capables de fournir une qualité premium avec des horaires de production hautement flexibles. Garantir cette agilité permet de s'assurer que le capital opérationnel précieux n'est jamais immobilisé dans un inventaire de entrepôt à rotation lente.
1.2 5 Critères d'audit d'usine non négociables avant de signer tout contrat OEM
Pureté métallurgique, adhésion du revêtement et intégrité du trempage des crochets.
Avant d'émettre tout bon de commande pour têtes de jig peintes sur mesureLes directeurs d'approvisionnement doivent imposer des audits stricts des usines. Une véritable usine de matériel se fera un plaisir de démontrer les tests d'adhérence croisée pour prouver l'intégrité du revêtement. Ils doivent également utiliser des testeurs de dureté Rockwell pour garantir que le processus de cuisson n'a pas détruit le tempérament des hameçons en acier carbone. De plus, des équipements de test de gravité spécifique devraient être standards sur le sol de l'usine pour empêcher que des métaux de rebut bon marché ne soient mélangés dans vos formulations propriétaires d'alliages de plomb.
Traçabilité par lot et protocoles de pulvérisation saline pré-expédition
La dégradation de la qualité est le tueur silencieux dans les opérations de sourcing international de matériel de pêche. Pour assurer la cohérence sur des milliers d'unités, les installations de fabrication de premier plan mettent toujours en œuvre une traçabilité numérique des lots. J'exige toujours un test de pulvérisation saline de 48 heures avant expédition pour tous les SKU classés pour l'eau de mer, associé à des échantillons d'impact de chute standardisés. Si un fournisseur ne peut pas produire de journaux de durcissement numériques et de résultats de tests en chambre environnementale, ses lignes de production manquent simplement des contrôles fondamentaux nécessaires pour la distribution commerciale au détail.
2. Tests de laboratoire de revêtements destructeurs : résoudre le problème des éclats de peinture sur les têtes de jig peintes sur mesure
2.1 Revêtement en poudre par lit fluidisé contre pulvérisation électrostatique : résultats d'impact de roche de 500 cycles
À l'intérieur du tumbling à gravier : comment différents revêtements survivent aux collisions avec le rocher
Les acheteurs étrangers demandent constamment pourquoi leurs leurres ont l'air parfaits dans l'emballage blister mais échouent instantanément dans l'eau. Nous avons effectué un test de résistance à l'abrasion par impact sur roche rigoureux à l'aide d'un barillet à gravier simulant une collision à une profondeur de 1,5 mètre contre un enrochement en granit. Nous avons testé des peintures liquides traditionnelles, des leurres de pêche par pulvérisation électrostatique et des têtes de jig revêtues de poudre en lit fluidisé. Les résultats prouvent sans ambiguïté que le revêtement en poudre de qualité usine, préchauffé précisément à la masse thermique spécifique de l'alliage, dure 800 pour cent plus longtemps que les acryliques liquides.
| Technologie de revêtement | Perte de peinture de 500 cycles (%) | Impact des coûts de fabrication | Meilleure application commerciale |
|---|---|---|---|
| Acrylique liquide standard | 42% Écaillage | Bas | Bac de réduction / Vente au détail à petit budget |
| pulvérisation électrostatique | 18% Ébarbage | Moyen | Profils multi-couleurs complexes |
| Poudres en lit fluidisé | < 3% micro-rayures | Moyen-Haut | Qualité tournoi vente au détail |
Mélange de peinture à l'aérographe multi-tons sous des couches de finition époxy résistant aux UV en deux parties
Bien que le revêtement en poudre offre une durabilité ultime, il struggle à reproduire les motifs hyper-réalistes de poissons-appâts exigés par les pêcheurs de bar en eaux claires. La solution technique est une application de couche très spécialisée. Les usines professionnelles appliquent une couche de base en poudre dense, suivie d'un aérographe multi-tons haute définition. Enfin, elles encapsulent l’appât dans une finition de tête de jig en époxy durcie. Ce revêtement transparent à deux parties résistant aux UV se lie chimiquement aux sous-couches, enfermant les pigments de couleur tout en fournissant un bouclier armé solide, durable dans le temps et résistant à la dégradation environnementale.
2.2 Courbes de durcissement thermique et ingénierie des yeux de crochet anti-obstruction
Le seuil du four à 185 °C : durcissement de la poudre sans ruiner la trempe des crochets à haute teneur en carbone
L'un des défauts de fabrication les plus dangereux, bien que invisibles, implique la dynamique thermique. Les peintures en poudre standard nécessitent une cuisson au four pour polymériser complètement. Cependant, si une usine pousse la température du four au-dessus de 185 °C pour accélérer la production, la chaleur intense va recuire les hameçons en acier au carbone élevé. Ce recuit accidentel détruit la résistance à la traction du crochet, le faisant plier directement lors d'une forte prise. Une courbe de fabrication appropriée dicte un temps de séjour strict de 35 minutes à exactement 165 °C pour obtenir une coque complètement durcie.
Épingles de masquage en silicone automatisées vs. remaillage de perceuse manuel pour des yeux de crochet propres
Un processus de peinture complètement propre des yeux de hameçons est le véritable marqueur d'une marque d'accessoires premium. Les usines bon marché peignent sur l'œillet et le réamorcent manuellement plus tard avec un foret en acier durci. Cette tactique paresseuse crée des bavures microscopiques à l'intérieur de l'œil du crochet qui trancheront instantanément les lignes tressées modernes sous tension. Les fabricants élites investissent dans des épingles de masquage en silicone automatisées à haute température. Ces petits bouchons sont insérés avant la peinture et retirés après durcissement, ce qui donne un œillet impeccable et lisse comme du verre directement sorti du four.
3. 97% Têtes de jig en tungstène OEM pures : Vérification de la densité & Conformité au ban sur le plomb de 2026
3.1 Exposition des mélanges d'alliage contrefaits dans les têtes de jig en tungstène OEM.
Tungstène fritté avec liant nickel à 18,5 g/cm³ contre composites en résine à 12,0 g/cm³
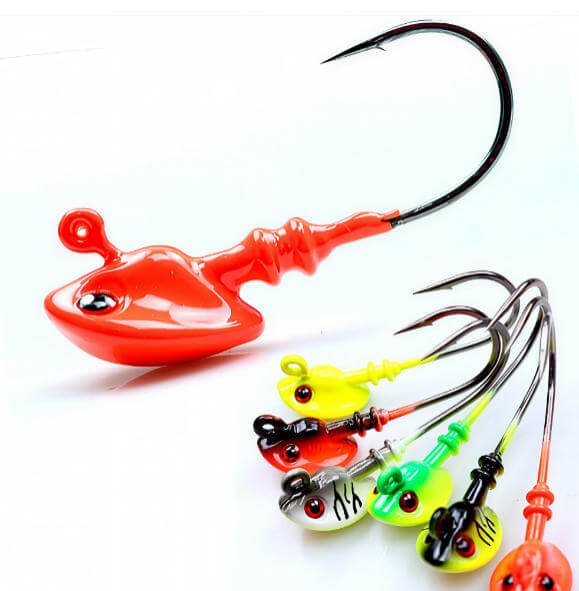
La transition vers des métaux écologiques a malheureusement inondé le marché de matériaux frauduleux. Lorsque les acheteurs B2B passent des commandes têtes de jig en tungstène oem, ils s'attendent à la performance compacte et hypersensible du tungsten pur 97% forgé à chaud. Des fournisseurs peu scrupuleux substituent souvent le composite de résine de tungstène au tungstène pur, réduisant les coûts en mélangeant de la poudre de tungstène avec des résines polymères bon marché ou des liants en fer. Vous pouvez exposer ces contrefaçons instantanément en utilisant un simple test de déplacement d'eau d'Archimède associé à une balance numérique. Le tungstène authentique 97% affiche une densité d'environ 18,5 g/cm³, tandis que les composites bon marché atteignent à peine 12,0 g/cm³, négant complètement l'avantage du profil compact nécessaire pour la pêche au sonar frontal.
Liens polis au diamant et normes de marquage de poids gravées au laser
Parce que le tungstène 97% véritable est incroyablement dense et dur, il pose des défis de fabrication uniques. Les bords bruts d'un trou de liaison de ligne en tungstène moulé vont facilement couper des fils en fluorocarbone fins. Pour prévenir la défaillance de la ligne, les têtes de jig en tungstène oem de qualité supérieure exigent des liens de ligne intérieurs polis au diamant ou l'insertion de tubes anti-érosion en PTFE (Teflon) personnalisés. De plus, les usines professionnelles utilisent le marquage au laser du poids sur le ventre de l'appât, indiquant de manière permanente la taille exacte en onces sans compromettre le profil hydrodynamique épuré de l'appât.
3.2 Naviguer dans les restrictions REACH de l'UE de 2026, les interdictions de plomb en Amérique du Nord et les codes tarifaires
Cartographie de l'interdiction de leadership régional à travers les eaux européennes et les refuges fauniques américains/canadiens
La conformité réglementaire dicte actuellement l'approvisionnement en matériel de pêche moderne. Le paysage des réglementations sur le matériel de pêche sans plomb de 2026 est très agressif. Suite au vote du Parlement européen en juillet 2026, le mandat des poids de pêche conformes à l'UE REACH exige l'élimination progressive des équipements en plomb dépassant une concentration de 1% par poids, ciblant spécifiquement les plombs et les leurres de moins de 50 grammes. Simultanément, le US Fish and Wildlife Service (USFWS) a lancé des incitations actives pour les munitions et le matériel sans plomb dans 26 refuges fédéraux pour la saison 2026-2027. Trouver des alternatives sans plomb 100% n'est plus une tactique de marketing de niche ; c'est une survie légale absolue pour les grossistes internationaux.
Documentation de dédouanement : certificats de contrôle de fabrication (MTC) et optimisation du code SH 9507.90
L'importation de matériel en tungstène nécessite une documentation douanière infaillible. Pour passer sans encombre les inspections aux frontières, les distributeurs doivent exiger des certificats d'essai en mill (MTC) complets de leurs usines, vérifiant la répartition exacte de l'alliage métallurgique. De plus, déclarer ces biens sous le bon code HS 950790 des droits de douane sur le matériel de pêche garantit que vous payez les droits d'importation exacts et optimisés. Ne pas fournir de rapports de laboratoire certifiés sur les métaux lourds peut entraîner des saisies de cargaison dans les principaux ports européens et nord-américains en vertu des nouvelles exigences environnementales.
4. Mécanismes à couverture lourde : Ingénierie de têtes de jig sans accroc en marque privée qui ne faiblissent jamais
4.1 Physique de la Fibre Guard : équilibrer la rigidité de déviation contre la pénétration de l’hameçon
Virgin Nylon 6/6 vs. Fluorocarbon vs. Garde-fils en Titane dans les eaux sub-zéro et estivales
Créer des effets des têtes de jig sans mauvaises herbes en marque privée nécessite une physique matérielle avancée, pas de conjectures. La tension des fibres de jig de couverture lourde doit être calibrée mathématiquement en fonction de la température de l'eau et de la couverture ciblée. Les poils en plastique recyclé standard se cassent dans l'eau froide et fondent en une bouillie inutile pendant l'été. En utilisant du nylon vierge 6/6 de première qualité, des brins de fluorocarbone ou un fil en titane ultra-léger, nous concevons des protège-herbes qui maintiennent leur module d'élasticité exact. Que ce soit en traversant du bois gelé ou du myriophylle dense en été, le protège-herbes doit dévier parfaitement les obstacles structurels.
Calibrage de l'angle d'entrée à 35 degrés pour le bois debout contre l'hydrille matée
L'angle géométrique du protège-fibres détermine le succès de chaque prise. Des tests sous-marins extensifs prouvent qu'un angle précis de 35 degrés à partir du point d'hameçon est le rapport d'or. Si l'angle est trop raide, il n'arrive pas à dévier le bois debout, ce qui entraîne des leurres accrochés. Si le faisceau de poils est trop rigide, il nécessite plus de 1,2 livre de pression pour s'effondrer, ce qui tire littéralement l'hameçon hors de la bouche du poisson pendant la prise. Notre ingénierie garantit l'équilibre parfait entre protection sans herbe et pénétration instantanée de l'hameçon.
4.2 Élimination des arrachements de fibres : Soudage ultrasonique contre potting époxy marin en deux parties
Pourquoi les barrières anti-herbes en plomb coulé brûlent, fondent et se détachent dans les emballages blister de vente au détail
Il n'y a rien de plus frustrant pour un consommateur que d'ouvrir un tout nouveau paquet, pour voir le garde-épices tomber dans sa main. Les fabricants de bas niveau utilisent une méthode défectueuse de « moulage en plomb », où ils insèrent le garde-nylon directement dans le moule tout en versant du plomb fondu. La chaleur extrême carbonise instantanément et fait fondre la base des fibres de nylon. Cela garantit une chute catastrophique de fibres pendant l'expédition ou lors du tout premier impact avec une pierre.
Perçage à l'aveugle CNC après durcissement et validation de la force de traction de 15 livres
Pour éliminer complètement l'effritement, les têtes de jig sans tige de marque privée professionnelles utilisent un assemblage post-collage en plusieurs étapes. Tout d'abord, un trou aveugle parfaitement dimensionné est foré dans la tête en plomb après que tout le durcissement thermique est terminé. Nous utilisons ensuite une broche de base en nylon à protection anti-accrochage soudée par ultrasons, verrouillant les fibres ensemble. Enfin, la protection est fixée de manière permanente dans la cavité de la tête à l'aide d'un composé époxy marin en deux parties. Chaque lot est soumis à un test de validation rigoureux de résistance verticale de 15 livres, garantissant que la protection ne se retirera jamais, même après des centaines de frappes agressives.
5. Économie de l'outillage agile : lancement de petites séries de têtes de jig de football sans frais de moule de $3,000
5.1 Dépasser le goulot d'étranglement des outils pour les têtes de jig de football en petites séries
Moules en Silicone Organique à Pêche Spin-Cast Modulaire vs. Outils en Aluminium CNC à Cavity Multiple
Historiquement, lancer un profil d'appât propriétaire nécessitait un investissement en capital massif. L'outillage en aluminium CNC multi-cavités coûte facilement plus de $3 000 et exige des Quantités Minimales de Commande (MOQ) dépassant les 10 000 unités. Pour les magasins de matériel de pêche régionaux cherchant à tester des designs localisés, cette barrière était insurmontable. En tant que fabricant de matériel de pêche personnalisé à faible MOQ, nous avons réussi à surmonter cet obstacle. En tirant parti de l'outillage en silicone de moule à coulée à haute résistance au déchirement, nous avons réduit les coûts d'outillage à seulement $180-$250 par profil. Cette avancée permet aux marques de commander des têtes de jig de football en petites séries de seulement 300 pièces, libérant ainsi considérablement le flux de trésorerie.
Cavités centrales partagées pour échange multi-poids et multi-crochets
Pour réduire encore les coûts de développement, nous avons conçu la méthodologie "Shared Core Cavity". Au lieu de créer un moule distinct pour chaque combinaison possible de poids et de taille de hameçon, nous concevons des inserts maîtres modulaires. Cela permet à un seul moule maître de changer facilement des composants internes, accueillant simultanément des poids de 3/8 oz, 1/2 oz et 3/4 oz montés sur des châssis de hameçon de 3/0 à 5/0. Cette agilité modulaire est l'ultime arme secrète pour développer un catalogue diversifié de têtes de jig football en petites séries sans se noyer dans les frais d'outillage.
5.2 Personnalisation de la géométrie des têtes de football et des gardes-baits pour les marchés de bass régionaux
Flat-Bottom Stand-Up Profiles vs. Rock Crawlers à Ligne Encastrée
Le jig de football est spécialement conçu pour être traîné à travers des fonds de lac rocailleux et périlleux. Cependant, les pêches régionales exigent une géométrie sur mesure. Pour les réservoirs profonds et clairs, un profil debout à fond plat force l'appât trailer dans une posture défensive de écrevisse. À l'inverse, pour traîner à travers des galets lourds et du schiste déchiqueté, un design de crawler de roche avec un nœud récessé protège le nœud de l'abrasion et empêche physiquement la tête de s'introduire dans des crevasses étroites.
Colliers moulés à double ergot contre dépresseurs de remorque en fil en acier inoxydable soudés à la main
Sécuriser des remorques en plastique souple ultra-extensible modernes (comme les matériaux TPE très élastiques) est notoirement difficile. Les colliers en plomb standard déchirent simplement le plastique. Notre conception de support à appâts en fil personnalisé résout ce problème instantanément. Nous évaluons rigoureusement la performance des colliers en plomb moulés à double pointe lourde par rapport au pouvoir de maintien supérieur des supports en fil inox de 0,8 mm soudés à la main. Le support en fil grippe fermement les plastiques élastomériques sans déchirer le cœur délicat, garantissant que la remorque reste bien en place saut après saut.
5.3 Étude de cas réelle d'acheteur : Comment une marque de matériel de pêche du Midwest a développé une gamme de 4 références en 21 jours
Prototypage Pré-Production, Lots de Couleurs et Détails des Marges Brutes de 68%
Selon mes années d'expérience, la rapidité de mise sur le marché définit la rentabilité. Au dernier trimestre, un important distributeur de matériel de pêche du Midwest américain avait besoin d'une ligne de jigs de football localisée à 4 SKU ciblant le bar à petite bouche saisonnier. En exploitant notre programme de têtes de jig de football en silicone et en petites séries, nous avons évolué des prototypes rapides imprimés en 3D à une commande test peinte de 1 200 pièces de couleurs assorties en exactement 21 jours. En évitant les coûts lourds de l'outillage CNC et en minimisant leur risque d'inventaire initial, leur marge brute de gros vérifiée a atteint un exceptionnel 68%.
6. Sourcing Bulk Unpainted Jig Heads : Protocoles Anti-Oxydation et Calcul des Coûts Terrains
6.1 Arrêter le « rouille blanche » dans son élan : protection par fret maritime pour les têtes de jig non peintes en vrac.
La chimie de l'oxydation du carbonate de plomb dans des conteneurs océaniques humides
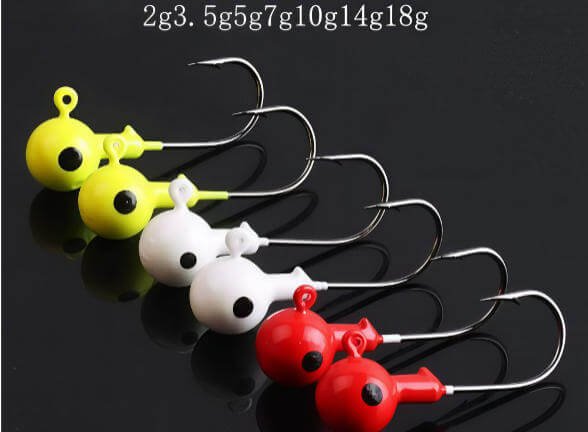
De nombreuses marques intelligentes augmentent leur rentabilité en important des têtes de jigs non peintes en vrac et en mettant en place des opérations de peinture spécialisées dans le pays. Cependant, cette stratégie contient un énorme piège caché : l'oxydation due au fret maritime. Lorsque des lingots de plomb bruts se trouvent dans un conteneur d'expédition étouffant et à forte humidité traversant l'équateur pendant 35 jours, une réaction chimique formant un cauchemar d'oxyde de plomb blanc en poudre se produit. Cette poudre de carbonate de plomb détruit complètement l'adhérence de la peinture, rendant l'ensemble de l'expédition inutilisable pour les peintres personnalisés.
Médias de maïs éclaté tambourinant, passivation à faible acidité et emballage sous vide VCI
Pour lutter contre cette dégradation chimique, nous appliquons un passivation de surface stricte au niveau de l'usine pour les blanks de plomb brut. Immédiatement après le coulage, les têtes de jig non peintes en vrac subissent un traitement de tumbling à l'aide de média en épi de maïs abrasif pour éliminer les éclats et les bavures. Elles sont ensuite immergées dans un bain de passivation à acide faible propriétaire qui scelle la surface poreuse du plomb. Enfin, nous emballons les blanks avec des sachets dessicants à forte absorption dans des sacs hermétiques scellés sous vide VCI (Inhibiteur de Corrosion Volatile) de qualité industrielle. Cela garantit que les blanks arrivent dans votre cabine de pulvérisation domestique brillants, propres et prêts à être peints.
6.2 Protéger la netteté des hameçons et naviguer dans les marges bénéficiaires entre fabrication et achat
Plateaux en blister en forme de carton à œufs sur mesure contre dommages par enchevêtrement et point dans des sacs poly de gros
Même si le plomb arrive propre, les méthodes d'emballage dictent la survie des hameçons. La plupart des acheteurs étrangers ignorent facilement que jeter 500 hameçons Mustad et BKK forgés en carbone haut de gamme dans un seul sac poly-bulk est une recette pour le désastre. Les vibrations lors du transit maritime provoquent des chocs violents entre les lourdes têtes en plomb, les faisant rouler et émousser les pointes d'hameçons chimiquement aiguisées. Pour protéger votre investissement, les procédures automatisées de tri des hameçons et de test au brouillard salin doivent être associées à des plateaux en blister en œuf cellulaire personnalisés. Cela isole chaque tête de jig, empêchant toute collision entre métaux pendant le transit international.
Tableau complet des coûts d'importation : Importation de leurs formes non peintes par rapport aux leurres OEM finis en usine.
Est-il vraiment moins cher de peindre en interne ? Le calcul du coût à l'importation pour les blanks de leurres non peints implique des variables très spécifiques. Vous devez prendre en compte le prix FOB brut, le fret maritime LCL, les droits de douane à l'importation, l'électricité locale pour vos fours et les taux de main-d'œuvre domestique. Nos données internes prouvent que pour les marques qui déplacent moins de 3 000 unités par mois, l'utilisation d'un programme OEM fini par une usine offre un retour sur investissement plus fort. Cependant, pour les ateliers personnalisés spécialisés vendant des coloris hyper-locaux à un prix de détail élevé, l'importation de têtes de jig non peintes en vrac protégées augmente considérablement les bénéfices nets.
7. 5 pièges coûteux dans l'approvisionnement B2B et comment les acheteurs expérimentés les évitent
7.1 Erreur #1 à #3 : Ratios Antimoine-Plomb, Rétrécissement de l'Espace de l'Hameçon et Dérive de la Couleur Pantone
Spécification de la dureté des alliages d'antimoine 4%–6% et application des échantillons maîtres de la Lightbox
Les importateurs novices souffrent constamment de leurres déformés parce que les usines utilisent du plomb recyclé et doux. Des contrats d'approvisionnement professionnels imposent strictement un rapport d'alliage d'antimoine de 4% à 6%, ce qui durcit le plomb et empêche les bosses lors de l'impact. De plus, un éclairage d'usine incohérent provoque un décalage de couleur sévère entre les lots de production. Pour garantir que votre motif chartreuse corresponde parfaitement à chaque fois, les acheteurs doivent imposer l'utilisation de caissons lumineux standardisés D65 pour approuver l'échantillon maître "Golden Sample" avant la production de masse.
7.2 Erreur #4 à #5 : Négliger l'emballage de code-barres de détail et les clauses de propriété de moules cachées
Sécurisation des accords de non-divulgation (NDA) et des droits exclusifs de propriété des cavités
Ne jamais supposer que votre usine respecte votre propriété intellectuelle. Une énorme erreur de sourcing B2B consiste à financer un moule personnalisé sans un accord légal contraignant, pour découvrir que votre design exact de leurre est vendu à un concurrent la saison suivante. Avant de soumettre des fichiers CAO, les acheteurs expérimentés verrouillent des accords de non-divulgation (NDA) qui dictent explicitement les droits de propriété exclusifs des cavités. De plus, intégrer des impressions de codes-barres UPC de détail à contraste élevé et résistantes aux UV directement sur les cartes de blister de l'usine permet d'économiser d'énormes coûts de reconditionnement domestiques.
8. FAQ des acheteurs B2B à forte intention
8.1 Pourquoi les têtes de jig peintes sur mesure s'écaillent-elles si facilement sur les rochers riprap ?
Les têtes de jig peintes sur mesure s'écaillent principalement parce que les usines à petit budget utilisent des peintures liquides pour aérographes en nitrocellulose bon marché appliquées sur des surfaces en plomb oxydées et non préparées, sans un processus de durcissement thermique approprié. L'impact contre un riprap dur brise la coque acrylique fragile. L'utilisation d'un revêtement en poudre à lit fluidisé à haute température sur du plomb chimiquement passivé empêche cet écaillage catastrophique.
8.2 Comment les acheteurs B2B peuvent-ils vérifier de véritables têtes de jig en tungstène OEM 97% sans équipement de laboratoire ?
Les acheteurs peuvent vérifier la pureté des têtes de jig en tungstène OEM à l'aide d'un simple test de déplacement d'eau d'Archimède. En immergeant la tête de jig dans un cylindre gradué d'eau et en mesurant le volume déplacé par rapport à son poids précis sur une balance numérique, vous pouvez facilement calculer sa densité. Le tungstène véritable 97% affiche environ 18,5 g/cm³, tandis que les composites de résine contrefaits atteignent un maximum d'environ 12,0 g/cm³.
8.3 Qu'est-ce qui empêche les gardes anti-mauvaises herbes en fibre de sortir des têtes de jig sans mauvaise herbe de marque distributeur ?
Les déchirures de fibres dans les têtes de jig sans algues de marque distributeur sont évitées en utilisant le perçage de trous aveugles post-cure, le soudage par ultrason des pins de base et le potting en époxy à deux composants de qualité marine. Évitez toute usine utilisant la méthode bon marché du "plomb coulé", qui fait fondre les fibres de nylon à la base et garantit leur perte dès la première touche de poisson.
8.4 Comment les marques d'accessoires produisent-elles des têtes de jig en petites séries sans payer des frais de moule CNC de $3,000 ?
Les marques d'appâts produisent des têtes de jig de football en petites séries en s'associant à des fabricants agiles utilisant des moules en silicone vulcanisé par injection. Ces moules en caoutchouc très durables coûtent environ $200 à produire, contournant complètement les énormes frais d'outillage en aluminium CNC de $3 000, permettant ainsi des séries de production rentables aussi faibles que 300 pièces.
8.5 Comment empêcher les têtes de jig non peintes en vrac de s'oxyder en poudre blanche lors de l'expédition océanique ?
Pour éviter que les têtes de jig non peintes en vrac ne se transforment en poudre de carbonate de plomb blanc, les usines doivent utiliser une passivation de surface à acide faible immédiatement après le moulage. Les blocs doivent ensuite être emballés avec des dessicants robustes dans des sacs sous vide contenant un Inhibiteur de Corrosion Volatile (VCI) pour bloquer l'humidité élevée du conteneur océanique.
8.6 Est-ce que le revêtement en poudre par lit fluidisé est plus durable que le pistolet à air liquide pour les têtes de jig commerciales ?
Oui, le revêtement en poudre sur lit fluidisé est exponentiellement plus durable que la pulvérisation liquide. Nos tests en laboratoire d'impact de roche sur 500 cycles prouvent que la poudre époxy durcie thermiquement se lie chimiquement au substrat en plomb, entraînant moins de 3% de micro-rayures, tandis que les acryliques liquides standard subissent plus de 40% d'écaillage et d'échec catastrophique.
8.7 Quel est le nombre optimal de brins de protection contre les mauvaises herbes et l'angle pour la pêche au bar dans le bois par rapport au myriophylle ?
L'angle optimal du garde-épines pour dévier à la fois le bois dur et le myriophylle lourd sans ruiner la pénétration du crochet est exactement de 35 degrés par rapport à la pointe du crochet. Pour une couverture dense, un cluster de 18 à 24 brins de nylon vierge 6/6 de 0,55 mm offre le meilleur équilibre, nécessitant environ 1,2 livre de pression pour s'effondrer.
8.8 Quelles interdictions de plomb en Amérique du Nord et en Europe en 2026 impactent les importations de têtes de jig en gros ?
Les réglementations REACH de l'UE de 2026 imposent la suppression progressive des appâts de pêche contenant plus de 1% de plomb par poids, ciblant spécifiquement les plombs et les leurres de moins de 50 grammes. Parallèlement, le USFWS a lancé des programmes d'incitation stricts sans plomb dans 26 refuges fauniques fédéraux, obligeant les importateurs à passer rapidement aux alternatives en tungstène.
8.9 L'importation de têtes de jig non peintes en vrac pour peinture locale produit-elle des marges bénéficiaires plus élevées que les leurres OEM finis ?
L'importation en gros de têtes de jig non peintes entraîne des marges bénéficiaires plus élevées uniquement si la marque peint des coloris hautement personnalisés et localisés qui se vendent à un prix de détail élevé. Pour les motifs standards à gros volume se déplaçant sous 3 000 unités par mois, l'utilisation d'un programme d'usine OEM entièrement fini offre un ROI global supérieur en raison de coûts de main-d'œuvre et d'énergie significativement inférieurs.
8.10 Quelle température et durée de durcissement empêchent l'échec du traitement thermique des crochets lors du revêtement en poudre des têtes de jig ?
Pour éviter de détruire la trempe du crochet en acier à haute teneur en carbone pendant le revêtement en poudre, le four de l'usine doit suivre une courbe thermique stricte. Le seuil maximum absolu de sécurité est un temps de cuisson de 35 minutes à 165°C soutenus. Dépasser 185°C va rapidement recuire l'acier, entraînant des crochets qui se plient et échouent lors de l'utilisation en tournoi.
Conclusion Stratégique : Maîtriser la chaîne d'approvisionnement des têtes jigs peintes sur mesure
Réussir dans l'industrie moderne de la pêche ne concerne plus la recherche de l'usine étrangère la moins chère. Il s'agit de mettre en œuvre un contrôle qualité sans compromis. De l'exigence de tests d'impact rigoureux sur lit fluidisé pour vos têtes de jig peintes sur mesure, à la vérification de la densité d'Archimède de votre tungstène, chaque variable de fabrication affecte directement votre rentabilité en gros. Que vous développiez un catalogue agile de têtes de jig de football en petites séries ou que vous sécurisiez votre chaîne d'approvisionnement de têtes de jig non peintes en vrac contre l'oxydation pendant le transport, l'approvisionnement basé sur les données est votre ultime avantage concurrentiel.
Êtes-vous prêt à arrêter de perdre de la marge à cause de la fabrication défectueuse et à commencer à dominer vos canaux de distribution de détail locaux ? J'ai personnellement testé ces solutions, et l'avantage financier est énorme.
Ressources et références industriennes fiables :
- Agence européenne des produits chimiques (ECHA) – Mises à jour des restrictions sur le plomb REACH 2026
- U.S. Fish & Wildlife Service (USFWS) – Programmes d'incitation pour les équipements de pêche sans plomb 2026-2027
- American Sportfishing Association (ASA) – Rapports sur le marché mondial des équipements de pêche terminal 2026