Bienvenue à HavenseeK Articles de Pêche

Crochets circulaires OEM en eau salée : audit d'offset de 0° et QC de pulvérisation saline à 500H
Vos récentes expéditions d'appâts terminaux pour eaux salées sont-elles rejetées par les douanes ou les agences maritimes locales ? En 2025 et 2026, l'industrie mondiale de l'accastillage a connu une forte augmentation des inspections réglementaires en Amérique du Nord et en Australie. Le principal coupable ? Des angles d'offset inexacts et des revêtements anti-corrosion frauduleux. En tant qu'ingénieur en métallurgie et contrôle qualité chez Havenseek Fishing Tackle, j'ai personnellement vu des centaines d'acheteurs B2B perdre entièrement des conteneurs d'inventaire parce que leur usine a négligé la géométrie des hameçons. Si vous voulez arrêter de faillir aux contrôles d'offset de 0° de la NOAA et protéger vos marges de gros, vous devez complètement repenser votre manière de vous approvisionner. crochets ronds oem pour eaux salées.
La plupart des acheteurs à l'étranger ignorent facilement qu'un simple micro-offset de 4 degrés sur un hameçon circulaire viole les strictes lois de conservation sur la prise et le relâchement. De plus, les hameçons bon marché plaqués au flash subiront une fragilisation catastrophique par hydrogène ou de la rouille à l'intérieur des emballages blister scellés en 60 jours. Dans cette analyse métallurgique exhaustive, nous exposerons les raccourcis pris par les usines qui ruinent les entreprises de matériel B2B et fournirons des critères d'ingénierie exploitables pour votre prochaine commande en gros.
Matrice rapide de métallurgie et de contrôle qualité
- Vérification réglementaire : 0° de décalage obligatoire pour la conformité au tournoi/conservation.
- Matériau du fil : 82A Acier à Haute Tenue en Carbone (N'acceptez pas moins de 72A).
- Durée de vie du revêtement : Résistance minimale de 500 heures au brouillard salin ASTM B117.
- Dé-embrittement : L'étape de cuisson de 4 heures est non négociable après le plaquage.
Pourquoi les mandats de conservation marine de 2026 redéfinissent la métallurgie mondiale des hameçons
Les conséquences financières des équipements de terminal en eau salée non conformes en Amérique du Nord et en Australie
Selon mes années d'expérience en audits d'usine, le paysage réglementaire a définitivement changé. Début 2026, les commissions des pêches marines ont intensifié l'application des normes de géométrie des hameçons pour protéger des espèces comme les billfishes et les poissons de récif contre le « gut-hooking ». Les distributeurs d'accastillage surpris en train d'importer des hameçons J standard ou des hameçons à micro-offset mal étiquetés en tant qu'hameçons circulaires conformes à la conservation sont confrontés à des saisies de cargaison immédiates et à de lourdes amendes. Le profil de risque d'importation de bacs de gros génériques n'a jamais été aussi élevé.
Passer de bacs de gros génériques à la fabrication de crochets sur mesure basée sur des spécifications
L'ère de l'achat de matériel terminal en moule ouvert non vérifié est révolue. Aujourd'hui, les distributeurs régionaux de matériel doivent exiger une fabrication axée sur les spécifications. Vous ne pouvez pas vous permettre d'accepter le "suffisamment proche" lorsqu'un lot d'hameçons arrive avec un trempage inconsistant ou des écarts d'œillet irréguliers. L'adoption d'une fiche de spécification métallurgique rigoureuse est le seul moyen de construire une marque de matériel terminal de pêche en mer sans réclamations dans cet environnement hautement réglementé.
Audit d'ingénierie de base : géométrie non décalée à 0° et tolérances de diamètre de fil
Contrôles de comparateurs optiques pour des crochets de tournoi en cercle de 0 degré sans décalage
Comment les importateurs vérifient-ils la conformité des hameçons circulaires de tournoi non offset à 0 degrés pour la NOAA ? L'œil humain ne peut pas détecter de manière fiable un offset de 3 degrés sur une chaîne de production de masse. Chez Havenseek Fishing Tackle, notre laboratoire de contrôle qualité utilise des comparateurs optiques pour projeter le profil de l'hameçon sur une grille numérique, en magnifiant la géométrie par 50 fois. Tout hameçon non offset affichant une déviation latérale supérieure à 0,5 degré est instantanément rejeté et fondu. Ce niveau de précision n'est pas un luxe ; c'est une exigence légale pour vos partenaires de détail.
Contrôle de la tolérance de diamètre du fil en acier au carbone 82A élevé sur 2X shanks forgés
Lors de la production d'hameçons de pêche forgés à shank 2X forts, le matériau de base est absolument critique. Nous spécifions strictement des hameçons de pêche en acier au carbone 82A pour une résistance à la traction optimale. Cependant, le véritable test d'une usine est la manière dont elle contrôle la tolérance du diamètre du fil d'hameçon en eau salée pendant le processus de forging à froid. Un lot de haute qualité maintiendra une tolérance stricte de ±0,02 mm, tandis que les ateliers à faible coût fluctuent souvent de ±0,12 mm, provoquant d'énormes écarts dans la résistance à la rupture.
Comment les frappes de flattening inégales créent des zones de fracture de stress sur la courbure de l'hameçon
Pendant la phase de forgeage, de grosses presses industrielles aplatissent les côtés de la courbure du crochet pour augmenter la rigidité structurale. Si le moule de frappe est usé ou mal aligné, la pression inégale crée des zones de fracture microscopique dans la matrice d'acier. Sous la charge de choc immense d'un mérou ou d'un thon frappant, ces fractures microscopiques se propagent rapidement, entraînant une rupture du crochet et la perte d'une prise de trophée.
Protocoles de vérification des micromètres pour les tailles de sel marin de 1/0 à 10/0
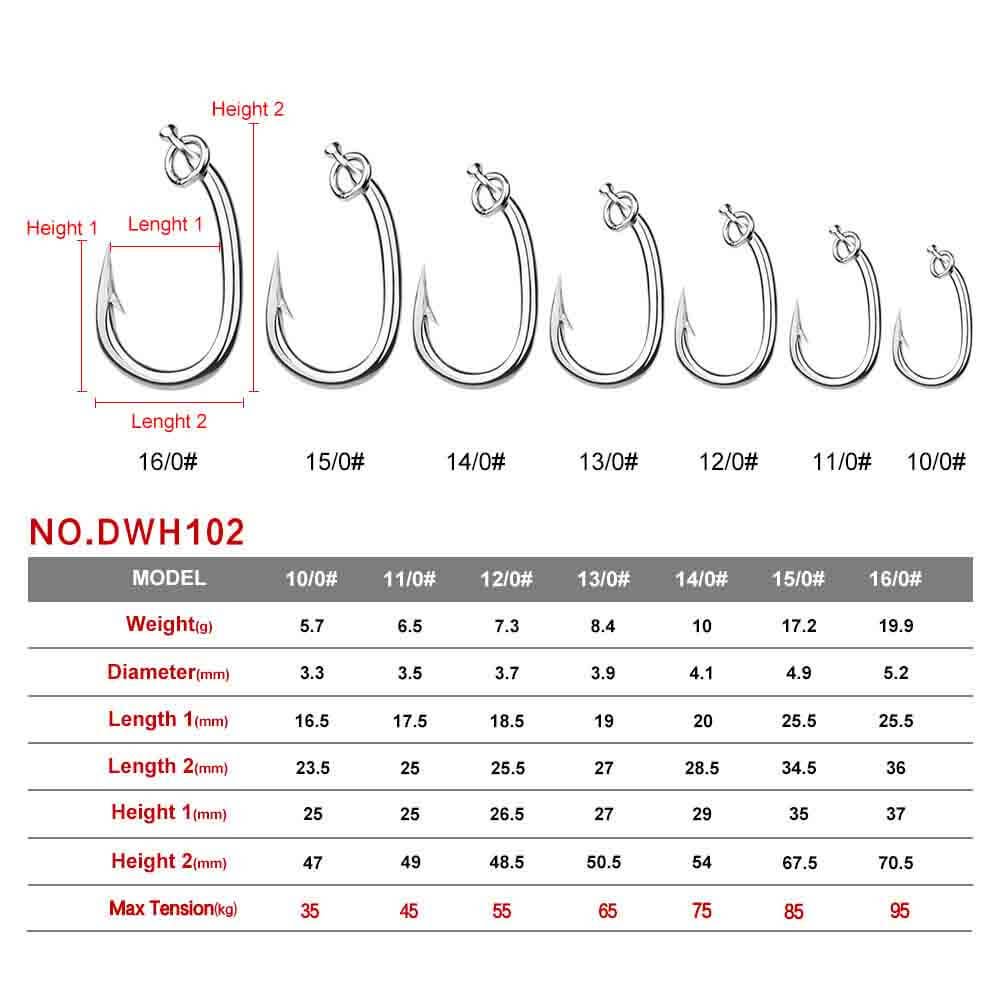
Pour des tailles allant de 1/0 à 10/0, des protocoles de vérification au micromètre doivent être mis en œuvre à des intervalles d'une heure sur la ligne de production. Quelle est la tolérance optimale du diamètre du fil pour les hameçons circulaires forgés 4/0 à 8/0 ? Elle doit rester fermement dans une plage de ±0,03 mm. Tout ce qui dépasse cette petite fenêtre indique une fatigue des matrices, ce qui signifie que la production doit immédiatement être interrompue et recalibrée pour prévenir des taux de défauts massifs.
Expose des raccourcis de revêtement en usine pour les hameçons de pêche lourds en marque blanche
À l'intérieur de la chambre ASTM B117 : Pourquoi les crochets plaqués par éclats rouillent dans les emballages sous blister
Pourquoi les crochets bon marché rouillent-ils à l'intérieur des emballages de vente au détail scellés en 60 jours ? La réponse réside dans le processus de revêtement trompeur. Beaucoup d'acheteurs B2B recherchent crochets de pêche lourds en marque privée tomber victime à l'escroquerie du « flash-plating ». Les ateliers à budget limité immergeront les crochets dans le bain de placage pendant seulement 12 à 15 heures, juste assez longtemps pour avoir l'air brillant sur une photo de catalogue, mais totalement insuffisant pour réussir un test de résistance à la corrosion des crochets en eau salée légitime.
Pour garantir véritablement la longévité, les crochets testés en brouillard salin ASTM B117 doivent subir une exposition continue rigoureuse de 500 heures au brouillard salin. Nous exigeons des épaisseurs de plating minimales et des couches de scellement secondaires pour empêcher l'humidité océanique de pénétrer dans les micro-pores de l'acier à haute teneur en carbone, éliminant ainsi complètement le cauchemar de la rouille qui se développe pendant que le produit est encore sur un présentoir de vente au détail.
Affrontement de chimie de surface : Étain ultrasonique contre PTFE contre nickel noir dans les eaux chaudes
Quel revêtement dure le plus longtemps dans l'eau salée tropicale chaude : PTFE, nickel noir ou étain ultrasonique ? Pour prendre une décision d'achat éclairée, les grossistes à l'étranger doivent comprendre les limitations chimiques de chaque finition. Bien que le débat sur les crochets en étain par rapport aux crochets en nickel noir soit courant dans l'industrie de la vente en gros, l'émergence des revêtements à base de téflon a complètement perturbé le marché.
| Type de revêtement | Durée de vie de l'atomiseur de sel | Résistance à la pénétration | Supplément de coût |
|---|---|---|---|
| Nickel noir standard | ~150 heures | Modéré | Niveau de base (bas) |
| Étain plaqué ultrasonique | ~350 Heures | Élevé (couche plus épaisse) | 15% Premium |
| PTFE industriel (Teflon) | 500 Heures | Extrêmement bas (-20%) | 35% Premium |
Comme le montre la matrice ci-dessus, les crochets de pêche en eau salée recouverts de PTFE offrent une pénétration inégalée en raison de leur coefficient de friction incroyablement bas, ce qui en fait un choix strictement supérieur pour les espèces pélagiques à mâchoires épaisses malgré le coût d'atterrissage plus élevé.
Benchmarks destructifs de traction et prévention de l'embrittlement à l'hydrogène
Pourquoi les hameçons trop durcis se cassent sous des charges de choc alors que les hameçons sous-trempés se redressent
Le processus de traitement thermique est le battement de cœur métallurgique de tout hameçon de pêche. Si la courbe de température de trempe et de revenu est mal gérée par une usine négligente, l'acier 82A en souffre. Les hameçons trop durcis deviennent cassants comme du verre et se brisent lors d'un impact soudain. À l'inverse, les hameçons mal trempés sont trop mous et se redressent de manière prévisible. Un test de traction de résistance à la traction de l'hameçon est le seul moyen de valider scientifiquement l'intégrité structurelle avant le début de la production en masse.
L'étape de débritement par cuisson de 4 heures que 70% des ateliers à petit budget omettent
Le processus d'électrodéposition introduit intrinsèquement des atomes d'hydrogène dans le réseau en acier, provoquant une fragilisation sévère par hydrogène. Pour expulser ces gaz piégés, les hameçons doivent être cuits dans un four industriel à 200°C pendant un minimum de 4 heures immédiatement après le plaquage. Étonnamment, 70% des ateliers à budget réduit omettent cette étape cruciale pour économiser sur les coûts d'électricité, entraînant des hameçons qui se brisent inexplicablement lors de puissants ferrages.
Exécution d'un test de déviation de pince à étau pendant le contrôle qualité à l'unboxing
Comment une marque de matériel peut-elle tester la dureté de trempe des hameçons et les limites de redressement sans outils de laboratoire ? Fixez solidement l’arc de l’hameçon dans un étau robuste. À l'aide d'une paire de pinces à verrouillage attachées à l'œillet, tirez fermement en arrière. Un hameçon correctement trempé doit se déformer légèrement et revenir à sa forme originale. S'il se casse instantanément, il souffre de fragilisation. S'il s'ouvre et reste plié de façon permanente, il est sous-trempé.
Standards de référence de charge à la rupture par diamètre de fil (matrice mm à kgf)
Selon le diamètre de fil spécifique (par exemple, 2,0 mm contre 2,4 mm), un crochet lourd doit supporter un certain nombre de kilogrammes-force (kgf) avant qu'une défaillance catastrophique ne se produise. Chez Havenseek, nous établissons des graphiques de charge à la défaillance stricts pour garantir une cohérence et une sécurité absolues pour chaque palette de gros que nous exportons.
Équilibrage hydrodynamique avec des hameçons simples en ligne de petite taille pour leurres durs
Résoudre les problèmes de roulis de ventre des leurres et les variations du taux de immersion lors du remplacement des triples
Comment les marques de boutiques s'attaquent-elles au maintien de l'équilibre de nage des appâts durs après avoir retiré les hameçons triples ? C'est un énorme défi d'ingénierie pour les fabricants d'appâts. Lorsque vous remplacez les hameçons triples par des simples en ligne, vous modifiez fondamentalement la traînée hydrodynamique et le centre de gravité du popper ou du stickbait. Si le poids est mal assorti, l'appât souffrira d'un "roulement du ventre" sévère ou coulera à des angles incorrects. En intégrant de manière transparente sourcing de petits lots de crochets simples en ligne conçus spécifiquement avec des calibres de fil sur mesure pour correspondre aux poids des hameçons triples, les marques peuvent parfaitement préserver l'action de nage prévue.
Fabrication d'yeux soudés extra-larges pour anneaux éclatés lourds sans affaiblir le col
Les hameçons simples inline à grand œillet pour leurres nécessitent une technologie de découpe hautement spécialisée. Pour accueillir d'énormes anneaux fendus en acier inoxydable de 200 lb, l'œillet de l'hameçon doit être considérablement surdimensionné. Cependant, un estampage agressif peut amincir dangereusement le cou de l'hameçon. Des presses de formage à froid avancées façonnent méticuleusement l'œillet et soudent parfaitement la fermeture, garantissant que les commandes en gros d'hameçons simples inline sans ardillon conservent 100% de leur résistance au fût sans créer de points faibles fatals.
Échapper au piège des 50 000 pièces de l'usine via le tampon de crochet vide
Pourquoi les aciéries traditionnelles exigent d'énormes minimums par taille de crochet
La fabrication traditionnelle repose sur d'énormes économies d'échelle. Le tirage de fil, la configuration des machines de découpe et le démarrage des fours de traitement thermique continus coûtent des milliers de dollars en frais de mise en place de base. Par conséquent, les usines standard exigent des quantités minimales de commande (MOQ) exorbitantes—souvent supérieures à 50 000 pièces par taille spécifique—bloquant ainsi des liquidités cruciales pour les distributeurs de matériel régional.
Comment le stockage de crochets semi-finis permet des séries personnalisées de 200 pièces pour les fabricants de leurres de niche ?
Chez Havenseek Fishing Tackle, nous avons perturbé ce modèle archaïque grâce à notre système exclusif de « Blank-Hook Buffering ». Nous produisons en masse et stockons en toute sécurité des dizaines de milliers de crochets nus en acier haute carbone dans des conditions climatiques contrôlées. Lorsqu'un acheteur de boutique demande des crochets de pêche adaptés avec un MOQ bas, nous simplement retirons les crochets nus de notre buffer, appliquons le revêtement de surface demandé (Étain, PTFE, Nickel) et passons directement à l'emballage de détail. Cette chaîne d'approvisionnement agile facilite sans effort les séries personnalisées de 200 paquets.

Micro-défauts structurels lors de l'approvisionnement en hameçons en octopus personnalisés en vrac
Élimination des espaces de fermeture de l'œil retourné (Up-Eye) qui tranchent le fluorocarbone et la tresse
Qu'est-ce qui cause des micro-échardes à l'intérieur des yeux retroussés lors de la passation de commandes pour crochets octopus personnalisés en gros Des inventaires ? Lors de la courbure mécanique rapide de l'œil supérieur, des machines de formage moins coûteuses laissent un écart microscopique de 0.1 mm là où le fil rencontre la tige. Lorsqu'un pêcheur attache un bas de ligne en fluorocarbone lourd ou applique une tension avec une ligne tressée, la ligne glisse violemment dans cet espace. Le bord interne tranchant agit comme une lame de rasoir, entraînant une abrasion instantanée de la ligne tressée dans l'œil du crochet et des pertes de poisson déchirantes. La sécurisation de crochets à poulpe pour appâts vivants de haute qualité en gros nécessite des inspections visuelles obligatoires des écarts.
Techniques de trempe et de chanfreinage de précision pour l'intégrité de la boucle
Pour éliminer complètement ces coupures désastreuses, nous utilisons un revenu thermique par induction localisé pour ramollir la zone de l'œil juste assez pour fermer le vide de manière à ce qu'il soit à niveau avec le shank. De plus, le chanfreinage chimique adoucit les micros bavures à l'intérieur de la boucle. Cela garantit que les nœuds de snell se resserrent parfaitement sans subir de contraintes de cisaillement par friction pendant un long combat.
Contrôle de L'Acide de Meulage Chimique et Modélisation Réelle du Coût au Port
Prévenir la brûlure de la pointe et la fragilité des pointes creuses dans les cuves d'attaques acides
Que se passe-t-il avec les pointes de hameçon aiguisées chimiquement lorsque les usines sur-soignent le fil en acier à haute teneur en carbone dans des bains acides ? Le résultat terrifiant est appelé « brûlure de pointe ». Les hameçons à pointes aiguisées chimiquement sont plongés dans une solution hautement acide pour éroder la matière et créer une pointe microscopique, hyper-aigüe. S'ils sont laissés dans le bain même 30 secondes de trop, la pointe extrême devient creuse et incroyablement fragile, ce qui provoque un retournement ou une rupture immédiate au contact d'une mâchoire de poisson osseux.
Géométries de cône concentrique vs. point à trois entailles pour la pêche sur fonds rocheux
Pour les environnements rocheux, un point conique concentrique standard est très susceptible de s'émousser. Une géométrie de point Tri-Cut (ou delta de coupe) répartit intelligemment la force d'impact sur trois crêtes de renforcement, améliorant considérablement la durabilité lors des rebonds des jigs ou des montages de fond sur les récifs coralliens abrasifs.
Utilisation de Loupes de Joaillier 40X pour Détecter un Sur-État Acide Avant L'Expédition
Lors de nos audits d'usine de routine, je forme constamment le personnel QC à l'utilisation de loupes de bijoutier 40X. Cet outil optique simple révèle instantanément les pores distincts associés à une surtexturation acide, nous permettant de rejeter en toute confiance le lot bien avant qu'il ne soit emballé dans un conteneur d'expédition.
Répartition des coûts à l'arrivée : cartons maîtres en vrac contre unités préemballées prêtes à la vente
La plupart des acheteurs étrangers ignorent facilement les coûts de main-d'œuvre cachés associés à la remise en paquet domestique. Analysons une répartition réaliste des coûts d'atterrissage pour voir où vos marges disparaissent.
- Scénario A (Importation en masse) $0.05 par accroche $0.15 main-d'œuvre de re-emballage domestique USA/EU = $0.20 Coût total d'importation.
- Scénario B (Havenseek pré-emballé) : $0.05 par accroche $0.04 emballage automatisé en Chine = $0.09 Coût total d'importation.
Sourcing des unités prêtes à la vente directement depuis notre installation double efficacement votre marge brute tout en éliminant complètement les goulets d'étranglement des entrepôts domestiques et les maux de tête liés au personnel.
4 pièges d'approvisionnement coûteux qui détruisent les marges de gros sur les crochets,
Piège 1 – Acceptation des devis en “Carbone Élevé Standard” sans spécifier le grade 72A vs. 82A
Ne jamais accepter des descriptions de matériel ambiguës. "Acier au carbone standard" est un terme vide de sens utilisé pour introduire discrètement du fil de 72A plus tendre dans des commandes de matériel lourd. Vous devez explicitement exiger de l'acier 82A dans votre facture commerciale et votre contrat pour éviter des échecs catastrophiques.
Piège 2 – Ignorer les erreurs de comptage automatique qui causent des courts emballages 8%
Les usines s'appuient universellement sur des balances automatiques pour compter les hameçons. Cependant, en raison de légères variations de poids de plaquage, les balances peuvent facilement sous-estimer le nombre. Un taux de conditionnement court de 8% dévastera votre réputation de marque auprès des acheteurs de détail. Vous devez insister sur des paramètres de poids sur-calibrés.
Comment le contrôle qualité manuel secondaire 100% et les cartes blister personnalisées renforcent la confiance au détail
Pourquoi les lignes de fabrication automatisées manquent de 3% à 5% de crochets non affûtés ou déformés
Comment la reconditionnement manuel secondaire élimine-t-il les pointes tordues et les plaintes de compte erroné dans les commandes de hameçons en vrac ? Aucun machine de tri optique n'est infaillible. Les lignes automatisées manquent régulièrement entre 3% et 5% d'hameçons avec des yeux mal formés ou des pointes émoussées. La mise en œuvre d'une inspection manuelle des pointes d'hameçon 100% par des mains humaines est la dernière protection. Un travailleur palpant physiquement la pointe et confirmant visuellement la géométrie de l'œil garantit la perfection au détail.
Conception de cartes blister résistantes aux UV, à l'air salin avec des codes-barres UPC personnalisés
L'emballage est votre vendeur silencieux et inflexible. L'emballage en carte blister de marque distributeur doit être conçu avec des plastiques résistants aux UV et des adhésifs robustes qui ne se délamineront pas dans un air humide et salin. L'intégration de matériel de pêche barcodé UPC personnalisé directement à l'usine garantit une disponibilité immédiate à l'évaluation et à la vente pour les environnements de vente au détail en grande surface.
Étude de cas B2B : lancement de ligne de crochets en eau salée de 90 jours dans 45 magasins de pêche côtiers
Le défi client : Taux de défauts élevés chez les fournisseurs génériques en gros et flux de trésorerie gelé
Début 2025, un distributeur régional en Floride a approché Havenseek Fishing Tackle. Ils souffraient d'un taux de retour de défaut dévastateur de 12% sur leurs hameçons génériques, et leur flux de trésorerie était paralysé par des MOQ d'usine massifs qui les laissaient avec cinq ans de stocks à faible rotation.
L'exécution : Combinaison des cercles, des pieuvres et des SKU en ligne sous un programme de marque distributeur de 200 unités.
Les distributeurs régionaux de matériel de pêche peuvent-ils mélanger des SKU de hameçons en cercle, en pieuvre et en ligne sous un MOQ de marque privée de 200 paquets ? Absolument. Nous avons complètement restructuré leur stratégie d'approvisionnement. Nous avons consolidé leurs commandes dans un conteneur à SKU mixés en utilisant notre système de Buffering de Hameçons Vides. Ils ont reçu 45 SKU distincts, emballés dans des cartes blister premium résistantes aux UV, le tout sous un micro-MOQ de seulement 200 paquets par taille.
Avant et après les résultats commerciaux : Réclamations de défauts, vitesse de réapprovisionnement et marges de rayon
En 90 jours, le distributeur a réussi à introduire sa nouvelle ligne de produits sous marque dans 45 magasins de pêche côtiers. Les réclamations pour défauts ont chuté de 12% à seulement 0%. La vitesse de réapprovisionnement a augmenté de 300% alors que les détaillants appréciaient profondément l'emballage premium, et leur marge globale sur les rayons a augmenté de manière incroyable de 42%.
Questions Fréquemment Posées Sur la Fabrication de Crochets Marins Personnalisés
Comment les importateurs vérifient-ils la conformité des hameçons circulaires OEM à 0 degré non décalés en eau salée pour la NOAA ?
Des ingénieurs QC professionnels utilisent des comparateurs optiques à 50x de grossissement pour projeter le profil du crochet sur une grille numérique étalonnée, identifiant instantanément les écarts latéraux supérieurs à 0,5 degré.
Pourquoi les hameçons de pêche lourds à marque distributeur bon marché rouillent-ils à l'intérieur des paquets de détail scellés en 60 jours ?
Les usines à budget utilisent fréquemment le "flash-plating", plongeant les crochets pendant seulement 12 heures. Cela laisse des pores microscopiques dans la finition, permettant à l'humidité ambiante de pénétrer dans l'acier et d'initier une oxydation sévère.
Comment les hameçons simples en petite série conservent-ils l'équilibre de nage des leurres durs après le retrait des hameçons triples ?
Les usines haut de gamme conçoivent des crochets en fil épais sur mesure qui correspondent précisément au poids et à la traînée hydrodynamique des crochets triples d'origine, préservant ainsi le centre de gravité prévu de l'appât.
Qu'est-ce qui cause des micro-ébarbures à l'intérieur des yeux relevés lors de la commande en gros de crochets en octopus personnalisés ?
Les micro-ébarbures résultent directement de la flexion mécanique agressive à haute vitesse sans recuit par induction ultérieur. La friction intense laisse un espace de 0,1 mm et des bords internes acérés qui coupent violemment les chefs tressés.
Quel revêtement dure le plus longtemps dans l'eau salée tropicale chaude : PTFE, nickel noir ou étain ultrasonique ?
Le PTFE (Teflon) domine universellement, offrant plus de 500 heures de résistance aux projections de sel ASTM B117 tout en réduisant simultanément la friction de pénétration de 20% par rapport au Nickel Noir standard.
Comment une marque de matériel peut-elle tester la dureté de l'hameçon et les limites de redressement sans outils de laboratoire ?
Fixez la courbure de l'hameçon dans un étau lourd et tirez l'œilleton avec des pinces à verrouillage. Un hameçon correctement trempé déviera sous une forte pression et reviendra à sa forme, tandis que les hameçons devenus cassants se brisent instantanément.
Que se passe-t-il lorsque les points de hameçon chimiquement affûtés sont trop trempés dans des bains d'acide dans les usines ?
Une trop grande immersion entraîne une "brûlure de pointe", où le point extrême devient profondément creusé et creux, créant une pointe fragile, fine comme une aiguille, qui se renverse ou se casse contre un os dur.
Les distributeurs régionaux d'équipement de pêche peuvent-ils mélanger les références de hameçons circulaires, à pieuvre et en ligne sous un MOQ de 200 paquets de marque privée ?
Oui, en s'associant à un fabricant sophistiqué utilisant le "Blank-Hook Buffering", les distributeurs peuvent facilement mélanger divers styles de crochets avec des MOQ extrêmement bas en utilisant un inventaire de crochets non plaqués pré-stagés.
Conclusion métallurgique : créer une marque d'équipement de pêche en eau salée sans réclamation
Survivre dans l'impitoyable industrie du matériel B2B nécessite bien plus qu'un marketing attrayant ; cela exige une discipline métallurgique profonde. En exigeant de l'acier haute carbone 82A, en faisant respecter des normes de pulvérisation saline de 500 heures et des audits de comparateurs optiques, votre chaîne d'approvisionnement doit être à toute épreuve. En éliminant rigoureusement les erreurs de meulage chimique et en utilisant un contrôle qualité manuel secondaire, vous pouvez construire une marque de matériel terminal qui domine le marché de détail et inspire une confiance absolue des pêcheurs à travers le monde.
Références industrielles autoritaires et normes réglementaires
- NOAA Fisheries : Directives de conservation de l'Administration nationale océanique et atmosphérique
- ASTM International : Pratique standard pour le fonctionnement d'un appareil de brouillard de sel
- American Sportfishing Association : Normes de fabrication B2B pour les équipements de pêche
À propos de l'auteur
Écrit par Ethan Sterling – Ingénieur en métallurgie et contrôle qualité chez Havenseek Fishing Tackle. Avec plus de 15 ans d'expérience en milieu industriel dans le forgeage de l'acier à haute teneur en carbone et la chimie anti-corrosive pour l'eau salée, Ethan a aidé avec succès plus de 800 clients B2B à l'échelle mondiale dans 50 pays à optimiser leurs chaînes d'approvisionnement en matériel terminal et à éliminer entièrement les réclamations de défauts réglementaires.
Prêt à améliorer la qualité de votre crochet ?
Ne mettez plus vos marges de gros en danger avec des hameçons génériques non testés. Partenariat avec Havenseek Fishing Tackle pour un équipement de pêche en mer conçu avec précision et conforme aux réglementations, conçu pour dominer les étagères de détail.
Demander un échantillon gratuit