Bem-vindo ao HavenseeK Equipamento de Pesca

]]>Cabeças de Jig Pintadas Personalizadas: 5 Testes Lab e Segredos de MOQ (2026)
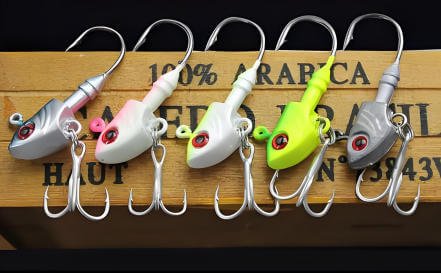
Written by Marcus Vance – Engenheiro Sênior de Metalurgia e Revestimento de Equipamentos na Havenseek Fishing Tackle. Com 14 anos de experiência prática em produção OEM, auditei mais de 600 corridas de fabricação de iscas personalizadas para distribuidores de equipamentos de topo na América do Norte e na Europa. De acordo com os meus anos de experiência, avaliar cabeças de jigs pintadas sob medida requer dissecação das variáveis ocultas da cadeia de abastecimento. Vamos analisar tudo, desde o ferramental de moldes de silicone para spin-cast até procedimentos automatizados de classificação de anzóis e testes de spray de sal.
Todos os importadores de equipamentos de pesca comerciais temem a temida palete de devoluções no retalho. Compradores estrangeiros fazem regularmente pedidos cabeças de gabarito pintadas personalizadas, apenas para enfrentar enormes devoluções quando a pintura se solta após três lançamentos em riprap de granito. O mercado global de equipamentos de pesca atingiu 16.8 bilhões de euros em 2025, e os analistas da indústria projetam que atingirá 17.7 bilhões de euros até o final de 2026. Os iscos representam o segmento de crescimento mais rápido com uma massiva quota de mercado de 17.31%. No entanto, capturar esse crescimento lucrativo requer uma fabricação impecável. Quando a reputação da sua marca depende de uma camada microscópica de tinta, protocolos de fábrica abaixo do padrão destruirão as suas margens de lucro por atacado.]]>
Para sobreviver no altamente competitivo cenário de distribuição de artigos de pesca de 2026, confiar apenas em inspeções visuais já não é suficiente. A aprovisionamento de materiais de grau comercial cabeças de gabarito pintadas personalizadas requer auditorias metalúrgicas rigorosas, uma análise profunda da cura térmica e protocolos químicos de passivação da superfície. Quer esteja a importar iscas acabadas ou a importar blanks não pintados para pintar a nível nacional, compreender a física fundamental da fabricação de iscas é a sua única defesa contra a falha do produto. Nesta análise completa do laboratório, vou expor os segredos de engenharia por trás dos verdadeiros equipamentos de pesca de nível de torneio.
Desmontagem Executiva Rápida: Padrões de Sourcing B2B de 2026
- Durabilidade da Revestimento: O revestimento em pó por leito fluidizado resiste a testes de impacto de rocha de 500 ciclos.
- Conformidade com Material: 97% tungsténio puro sinterizado e forjado atende a todas as proibições do USFWS e da UE REACH de 2026.
- Retenção de Proteção contra Ervas Daninhas: O nylon soldado ultrassonicamente previne falhas de desvio de fibra de 15 libras.
- Produção Ágil: Ferramentas modulares de silicone evitam taxas de moldagem CNC de $3,000 para MOQs baixos.
- Segurança de Cargas: A passivação em ácido fraco interrompe a oxidação do chumbo branco em blankings não pintados a granel.
Índice Interativo
- 1. Realidade da Cadeia de Suprimentos Global de Cabeças de Jig em 2026 e Referências B2B
- 2. Testes de Laboratório de Revestimentos Destrutivos: Resolvendo o Desprendimento da Tinta
- 3. Cabeças de Jig de Tungsténio OEM Puro 97% e Conformidade Lead-Ban
- 4. Mecânica de Cobertura Pesada: Engenharia de Cabeças de Jig Sem Arame
- 5. Economia de Ferramentas Ágeis: Cabeças de Jig de Futebol em Pequenas Lotes
- 6. Sourcing de Cabeças de Jig Não Pintadas em Grande Escala e Cálculo do Custo Aterrado
- 7. 5 Armadilhas Dispendiosas na Aquisição B2B e Como Evitá-las
- 8. Perguntas Frequentes sobre Compradores B2B com Alta Intenção
1. Realidade da Cadeia de Suprimentos Global de Cabeçotes de Jig 2026 e Benchmarking de Avaliação B2B
1.1 A Mudança no Atacado de 2026: Por Que os Retornos do Varejo Estão a Destruir os Importadores Tradicionais de Equipamentos
Analisando os dados do mercado global de terminais de pesca de 2025–2026 e rejeições de compradores
A indústria global de utensílios de pesca está a passar por uma correção brutal de qualidade neste momento. De acordo com os dados de importação de 2026 dos retalhistas de artigos desportivos da América do Norte, as rejeições de utensílios dispararam significativamente. Os principais culpados são tintas de nitrocelulose baratas que descascam, olhos de anzóis completamente entupidos e anzóis quebradiços que se partem sob pressão de torneio. Os pescadores retalhistas agora gastam uma média de $650 anualmente em equipamento premium, e a sua tolerância por iscas descartáveis e mal fabricadas é absolutamente zero. Se um comprador perder um exemplar de troféu devido a um comprometimento da tempera do anzol, essa marca de utensílio perde permanentemente um cliente.
A Mudança Para SKUs de Nicho de Alta Margem e Modelos de Inventário Ágil
Para combater a diminuição das margens, distribuidores grossistas inteligentes da Europa e América estão a abandonar grandes encomendas de commodities genéricas. Em vez disso, estão a mudar-se para modelos de inventário ágeis e de alta margem, projetados para uma rápida implementação no mercado. Eles procuram perfis especializados concebidos para sonar de superfície, opções de tungsténio ecológicas e padrões de cores localizados. Esta mudança de paradigma requer parceiros de fabricação capazes de fornecer qualidade premium com horários de produção altamente flexíveis. Garantir essa agilidade assegura que o valioso capital operacional nunca fique preso em inventário de armazém de movimento lento.
1.2 5 Ponderações de Auditoria de Fábrica Não Negociáveis Antes de Assinar Qualquer Contrato OEM
Pureza Metalúrgica, Aderência do Revestimento e Integridade do Temperado de Ganchos
Antes de emitir qualquer ordem de compra para cabeças de gabarito pintadas personalizadasOs diretores de compras devem impor auditorias rigorosas nas fábricas. Uma fábrica de utensílios legítima demonstrará com satisfação testes de adesão em cruz para provar a integridade do revestimento. Devem também utilizar testes de dureza Rockwell para garantir que o processo de cozedura não destruiu a tempera do anzol em aço carbono. Além disso, o equipamento de teste de gravidade específica deve ser padrão no chão da fábrica para evitar que metais reciclados baratos sejam misturados nas suas formulações de liga de chumbo proprietárias.
Rastreabilidade em Lote e Protocolos de Spray Salino Antes do Envio
A degradação da qualidade é o assassino silencioso nas operações de abastecimento internacional de equipamentos de pesca. Para garantir consistência em milhares de unidades, as instalações de manufatura de topo implementam sempre a rastreabilidade digital dos lotes. Eu exijo sempre um teste de spray de sal de 48 horas antes do envio para todos os SKUs com classificação de água salgada, juntamente com amostragens de impacto padrão. Se um fornecedor não conseguir produzir registos digitais de cura e resultados de testes em câmara ambiental, as suas linhas de produção simplesmente carecem dos controles fundamentais necessários para a distribuição comercial a retalho.
2. Testes de Laboratório de Revestimentos Destrutivos: Resolvendo o Descascar da Tinta em Cabeçotes de Isca Pintados Personalizados
2.1 Revestimento em Pó em Leito Fluidizado vs. Pulverização Eletrostática: Resultados de Impacto de Rocha de 500 Ciclos
Dentro do tambor de cascalho: como diferentes revestimentos sobrevivem a colisões com riprap
Os compradores no exterior questionam constantemente por que as suas iscas parecem perfeitas na embalagem de bolha, mas falham instantaneamente na água. Realizámos um rigoroso teste de resistência ao impacto de abrasão usando um trommel de cascalho simulando uma colisão a uma profundidade de 1,5 metros contra riprap de granito. Testámos tintas líquidas tradicionais, iscas de pesca com喷涂 eletrostático e cabeçotes de jig de revestimento em pó fluido verdadeiro. Os resultados provam inequivocamente que o revestimento em pó de grau de fábrica, pré-aquecido precisamente para a massa térmica específica da liga, supera os acrílicos líquidos em impressionantes 800 por cento.
| Tecnologia de Revestimento | Perda de Tinta de 500 Ciclos (%) | Impacto do Custo de Fabricação | Melhor Aplicação Comercial |
|---|---|---|---|
| Acrílico Líquido Padrão | 42% Flacar | Baixo | Discount Bin / Orçamento de Retalho |
| Pulverização Eletrostática | 18% Lascar | Médio | Complexos Perfis Multicoloridos |
| Pó de Leito Fluidizado | < 3% Micro riscos | Médio-Alto | Classificação de Torneio para Varejo |
Mistura de ar comprimido multi-tonal sob camadas superiores de epóxi resistente a UV de duas partes
Embora a pintura em pó ofereça uma durabilidade máxima, tem dificuldades em replicar os padrões hiper-realistas de isca exigidos pelos pescadores de black bass em águas claras. A solução projetada é a aplicação de camadas altamente especializadas. Fábricas profissionais aplicam uma camada base de revestimento em pó denso, seguida de multi-tonalidade em spray de alta definição. Finalmente, encapsulam a isca em um acabamento de cabeça de jig de epóxi curado. Este revestimento transparente de duas partes resistente aos raios UV liga-se quimicamente às subcamadas, fixando os pigmentos de cor enquanto proporciona um escudo de armadura não amarelante, extremamente duro contra a degradação ambiental.
2.2 Curvas de Cura Térmica e Engenharia de Olhos de Gancho Sem Entupimentos
O Limite do Forno a 185°C: Endurecimento de Pó Sem Estragar o Temperamento do Gancho de Alto Carbono
Um dos defeitos de fabricação mais perigosos, mas invisíveis, envolve dinâmicas térmicas. Tintas em pó padrão requerem cozimento em forno para polimerizar completamente. No entanto, se uma fábrica eleva a temperatura do forno acima de 185°C para acelerar a produção, o calor intenso vai temperar acidentalmente os ganchos de aço de alto carbono. Este temperamento acidental destrói a resistência à tração do gancho, fazendo com que ele se dobre diretamente em uma setagem pesada de gancho. Uma curva de fabricação adequada dita um tempo de permanência rigoroso de 35 minutos a exatamente 165°C para alcançar uma casca completamente curada.
Automatização de Pinos de Máscara de Silicona vs. Reamagem Manual para Olhos de Gancho Limpos
Uma processo de pintura de olho de gancho completamente limpo é o verdadeiro marco de uma marca de equipamentos premium. Fábricas baratas pintam sobre o orifício e depois o alargam manualmente com uma broca de aço endurecido. Esta tática preguiçosa cria rebarbas microscópicas dentro do olho do gancho que vão instantaneamente cortar linhas modernas trançadas sob tensão. Fabricantes de elite investem em pinos de mascaramento de silicone automatizados a alta temperatura. Estes pequenos plugs são inseridos antes da pintura e removidos após a cura, resultando em um orifício impecável e liso como vidro diretamente do forno.]]>
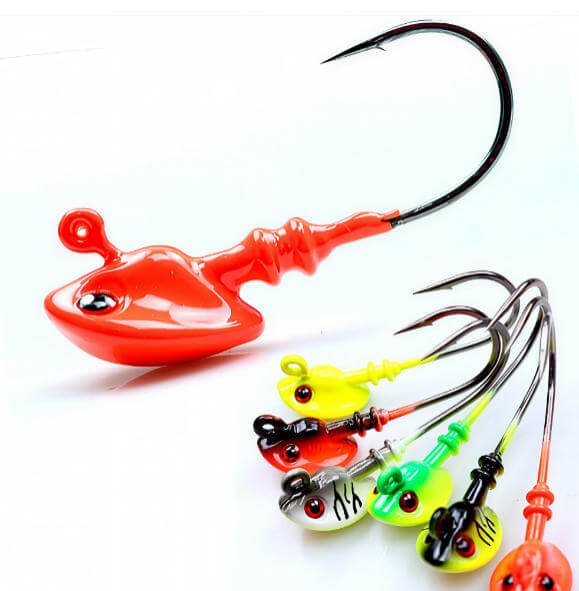
3. 97% Pure OEM Tungsten jig heads: Verificação de Densidade e Conformidade com a Proibição de Chumbo de 2026
3.1 Expondo Misturas de Ligas Falsificadas em Cabeças de Jig de Tungsténio OEM
18.5 g/cm³ de Tungsténio com Ligante de Níquel Sinterizado vs. 12.0 g/cm³ de Composites de Resina
A transição para metais ecológicos inundou infelizmente o mercado com materiais fraudulentos. Quando os compradores B2B fazem pedidos cabeças de jig de tungsténio oem, eles esperam o desempenho compacto e hipersensível do tungstênio 97% puro sinterizado. Fornecedores sem escrúpulos muitas vezes substituem o composto de resina de tungstênio pelo tungstênio puro, reduzindo custos misturando pó de tungstênio com resinas poliméricas baratas ou ligantes de ferro. Você pode expor essas falsificações instantaneamente usando um simples teste de deslocamento de água de Arquimedes juntamente com uma balança digital. O tungstênio autêntico 97% possui uma densidade de aproximadamente 18,5 g/cm³, enquanto que os compostos baratos mal atingem 12,0 g/cm³, negando completamente a vantagem do perfil compacto necessária para a pesca de sonar frontal.
Linha de Laços Polidos a Diamante e Padrões de Impressão de Peso Gravados a Laser
Devido ao facto de o tungsténio genuíno 97% ser incrivelmente denso e duro, apresenta desafios únicos de fabricação. As arestas cruas de um buraco de ligação de linha moldado em tungsténio podem facilmente cortar líderes de fluorocarbono finos. Para evitar falhas na linha, cabeças de jig de tungsténio OEM premium exigem amarras de linha polidas a diamante interior ou a inserção de tubos anti-fricção de PTFE (Teflon) personalizados. Além disso, fábricas profissionais utilizam estampagem a laser de peso na barriga da isca, indicando permanentemente a classificação exata em onças, sem comprometer o perfil hidrodinâmico elegante da isca.
3.2 Navegando nas Restrições do REACH da UE em 2026, Proibições de Chumbo na América do Norte e Códigos de Tarifas
Mapeamento de Provas Regionais de Ban ao Longo de Águas Europeias e Refúgios de Vida Selvagem dos EUA/Canadá
A conformidade regulatória está a ditar a obtenção moderna de utensílios de pesca. O panorama das regulamentações de utensílios de pesca sem chumbo em 2026 é altamente agressivo. Após a votação do Parlamento Europeu em julho de 2026, o mandato de pesos de pesca em conformidade com o REACH da UE exige a eliminação gradual de utensílios com concentração superior a 1% em peso, visando especificamente afundadores e iscas abaixo de 50 gramas. Simultaneamente, o Serviço de Pesca e Vida Selvagem dos EUA (USFWS) lançou incentivos ativos para munições e utensílios sem chumbo em 26 refúgios federais para a temporada 2026-2027. Obter alternativas sem chumbo de 100% deixou de ser uma tática de marketing de nicho; é uma questão de sobrevivência legal absoluta para grossistas internacionais.
Documentação de Desembaraço Aduaneiro: Certificados de Teste de Fabrica (MTC) e Otimização do Código HS 9507.90
A importação de materiais de pesca em tungstênio requer documentação aduaneira à prova de balas. Para passar facilmente pelas inspeções de fronteira, os distribuidores devem exigir Certificados de Teste de Malha (MTC) abrangentes de suas fábricas, verificando a exata composição metalúrgica da liga. Além disso, declarar esses bens sob o correto código HS 950790 para tarifas de iscas assegura que você pague os direitos de importação precisos e otimizados. Falhar em fornecer relatórios de laboratório de metais pesados certificados pode resultar em apreensões de carga em grandes portos da Europa e América do Norte sob os novos mandatos ambientais.
4. Mecânica de Cobertura Pesada: Engenharia de Cabeçotes Jig Sem Falhas de Marca Privada
4.1 Física do Fiber Guard: Equilibrando a Rigidez de Deflexão Contra a Penetração do Gancho
Virgin Nylon 6/6 vs. Fluorocarbon vs. Guarda Fios de Titânio em Águas Sub-Zero e de Verão
Criar eficazes cabeças de jig weedless de marca privada requere física de materiais avançada, não suposições. A tensão do fio da jig de bass pesada deve ser calibrada matematicamente com base na temperatura da água e na cobertura alvo. As cerdas de plástico reciclado padrão quebram em água fria e derretem em uma massa inútil durante o verão. Ao utilizar nylon virgem 6/6 de primeira qualidade, fios de fluorocarbono ou fio de titânio ultra-leve, projetamos proteções contra vegetação que mantêm seu exato módulo de elasticidade. Seja ao colidir com madeira congelada ou com o denso mil-folhas de verão, a proteção contra vegetação deve desviar perigos estruturais de forma perfeita.
Calibrar o Ângulo de Entrada de 35 Graus para Madeira em Pé vs. Hidrilas Enraizadas
O ângulo geométrico da proteção de fibra dita o sucesso de cada ataque. Testes extensivos subaquáticos comprovam que um ângulo preciso de 35 graus a partir do ponto do gancho é a proporção áurea. Se o ângulo for demasiado acentuado, falha em desviar a madeira em pé, levando a iscas enroscadas. Se o conjunto de cerdas for demasiado rígido, requer mais de 1.2 libras de pressão para colapsar, o que literalmente puxa o gancho para fora da boca do peixe durante a colocação do gancho. A nossa engenharia garante o equilíbrio perfeito entre proteção contra vegetação e penetração instantânea do gancho.
4.2 Eliminando Saídas de Fibra: Soldadura Ultrassónica vs. Enchimento com Epóxi Marinho de Duas Partes
Por que os Protetores de Ervas em Chumbo Fundido Queimam, Derretem e se Soltam em Embalagens à Vista para Vendas
Não há nada mais frustrante para um consumidor do que abrir uma embalagem novinha em folha, apenas para ver o protetor de ervas cair para a sua mão. Fabricantes de baixo custo utilizam um método defeituoso de "fundição em chumbo", onde inserem o protetor de nylon diretamente no molde enquanto derramam chumbo fundido. O calor extremo carboniza e derrete instantaneamente a base das fibras de nylon. Isso garante uma perda catastrófica de fibras durante o transporte ou ao primeiro impacto com uma rocha.
Perfuração de Furos Cegos CNC Pós-Cura e Validação de Força de Tração de 15 Libras
Para eliminar completamente a queda de material, cabeçotes de jig sem anzol de etiqueta privada profissional utilizam uma montagem pós-curada em múltiplas etapas. Primeiro, um buraco cego com o tamanho perfeito é perfurado na cabeça de chumbo após a cura térmica estar concluída. Utilizamos então um pino base de guardião de erva em nylon soldado ultrassonicamente, prendendo as fibras juntas. Finalmente, o guardião é permanentemente fixado na cavidade da cabeça usando um composto de epóxi marinho de duas partes. Cada lote é submetido a um rigoroso teste de validação de força de puxão vertical de 15 libras, garantindo que o guardião nunca se solte, mesmo após centenas de impactos agressivos.
5. Economia de Ferramentas Ágeis: Lançamento de Cabeças de Anzol de Futebol em Pequenas Lotes Sem Taxas de Moldes de $3,000
5.1 Quebrando o Gargalo das Ferramentas para Cabeças de Chumbada de Futebol de Pequenos Lotes
Modular Moldes Orgânicos de Silicone de Casting Rotacional vs. Ferramentas de Alumínio CNC de Múltiplas Cavidades
Historicamente, lançar um perfil de isca proprietário exigia um investimento de capital maciço. Ferramentas de alumínio CNC de múltiplas cavidades custam facilmente mais de $3.000 e exigem Quantidades Mínimas de Pedido (MOQs) superiores a 10.000 unidades. Para lojas de iscas regionais que pretendem testar designs localizados, essa barreira era intransponível. Como fabricante de iscas personalizadas com baixa MOQ, conseguimos resolver esse gargalo. Ao aproveitar moldes de silicone de fundição de alta resistência ao rasgo, reduzimos os custos de ferramentaria para meras $180-$250 por perfil. Esse avanço permite que as marcas façam pedidos de cabeçotes de jig de futebol em pequenas quantidades a partir de 300 peças, liberando drasticamente o fluxo de caixa.
Cavidades Nucleares Partilhadas para Troca de Múltiplos Pesos e Múltiplos Ganchos
Para comprimir ainda mais os custos de desenvolvimento, criámos a metodologia de “Cavidade Central Partilhada”. Em vez de cortar um molde distinto para cada combinação possível de peso e tamanho de anzol, desenhamos inserts mestres modulares. Isto permite que um único molde mestre troque perfeitamente os componentes internos, acomodando simultaneamente pesos de 3/8 oz, 1/2 oz e 3/4 oz montados em chassis de anzol de 3/0 a 5/0. Esta agilidade modular é a arma secreta definitiva para escalar um catálogo diversificado de cabeçotes de engodo tipo futebol de pequenas quantidades sem ser afogado em custos de ferramentas.
5.2 Personalização da Geometria das Cabeças de Futebol e dos Manípulos de Isca para os Mercados Regionais de Bass
Perfis de Stand-Up de Fundo Plano vs. Rock Crawlers com Ligação Recessiva
O jig de futebol é projetado explicitamente para arrastar em fundos de lago rochosos e traiçoeiros. No entanto, as pescarias regionais exigem geometria personalizada. Para reservatórios claros e profundos, um perfil de pé plano e elevado força a isca trailer a assumir uma postura defensiva de camarão. Por outro lado, para arrastar através de seixos pesados e ardósia irregular, um design de rocha crawler com linha de amarração rebaixada protege o nó contra abrasão e impede fisicamente que a cabeça fique presa em fendas apertadas.
Colares Moldados em Dupla Ponta vs. Prendedores de Reboque em Fio de Aço Inoxidável Soldado à Mão
Garantir trailers de plástico macio ultra-elástico modernos (como materiais TPE altamente elásticos) é notoriamente difícil. Os colares de chumbo padrão simplesmente rasgam o plástico. O nosso design personalizado de mantenedor de isco em fio resolve isto instantaneamente. Avaliamos rigorosamente o desempenho de colares de chumbo moldados de pino duplo pesados em comparação com o poder de retenção superior dos mantenedores de fio em aço inoxidável de 0,8 mm soldado à mão. O mantenedor de fio segura firmemente os plásticos elastoméricos sem rasgar o núcleo delicado, garantindo que o trailer permaneça travado no lugar salto após salto.
5.3 Estudo de Caso de Comprador Real: Como uma Marca de Iscos do Meio-Oeste Ampliou uma Linha de 4 SKUs em 21 Dias
Prototipagem de Pré-Produção, Batch de Cores e Análise de Margem Bruta 68%
De acordo com meus anos de experiência, a rapidez de colocação no mercado define a rentabilidade. No último trimestre, um destacado distribuidor de iscas do Meio-Oeste dos EUA precisava de uma linha de 4-SKU de jig de futebol localizada, visando a captura de black bass em época sazonal. Ao aproveitar nossa ferramenta de silicone e o programa de cabeçotes de jig de futebol de pequenas quantidades, passamos de protótipos rápidos em 3D para um pedido de teste totalmente pintado de 1.200 peças em cores mistas em exatamente 21 dias. Como eles evitaram altos custos de ferramentaria CNC e minimizaram o risco de inventário inicial, sua margem bruta de atacado verificada ficou em um excepcional 68%. Eles testaram o mercado, esgotaram o estoque em três semanas e financiaram imediatamente seu próximo grande pedido.
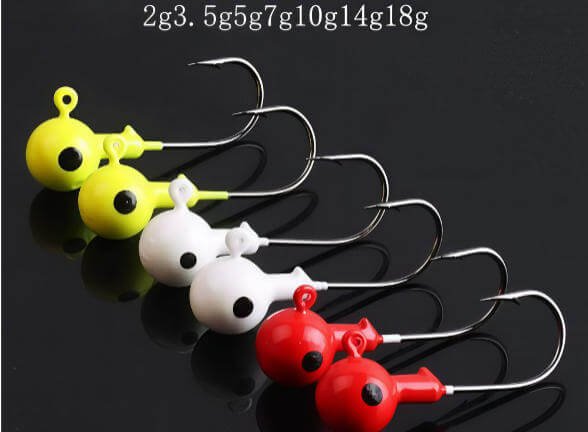
6. Obtenção de Cabeças de Jig Não Pintadas em Lote: Protocolos de Anti-Oxidação e Cálculo de Custo Chegado
6.1 Parar “Ferro Branco” Mortal: Proteção por Transporte Marítimo para Cabeças de Anzol a Granel Não Pintadas
A Química da Oxidação do Carbonato de Chumbo em Contentores Oceânicos Úmidos
Muitas marcas inteligentes aumentam a sua rentabilidade importando cabeçotes de engodo em bruto não pintados e executando operações de pintura especializadas a nível doméstico. No entanto, esta estratégia contém uma armadilha oculta enorme: a oxidação durante o frete marítimo. Quando os moldes de chumbo bruto ficam dentro de um contentor de transporte sufocante e de alta humidade a atravessar o equador durante 35 dias, uma reação química forma um pesadelo de oxidação do chumbo branco ao estilo de frete marítimo. Este pó de carbonato de chumbo destrói completamente a adesão da tinta, tornando toda a remessa inútil para os pintores personalizados.
Tumblagem com Meios de Espiga de Milho, Passivação a Ácido Fraco e Embalagem a Vácuo VCI
Para combater essa degradação química, empregamos uma passivação de superfície rigorosa a nível de fábrica para os blanks de chumbo bruto. Imediatamente após a fundição, os cabeçotes de jig não pintados em grande quantidade passam por um processo de polimento com mídia de milho abrasiva para remover rebarbas e excessos. Em seguida, eles são submersos em um banho de passivação com ácido fraco patenteado que sela a superfície porosa do chumbo. Finalmente, embalamos os blanks junto com pacotes de dessecante de alta absorção dentro de sacos selados a vácuo VCI (Inhibidor de Corrosão Volátil) de alta resistência. Isso garante que os blanks cheguem ao seu booth doméstico de pintura brilhantes, limpos e prontos para a pintura 100%.
6.2 Proteger a Afiamento dos Anzóis e Navegar nas Margens de Lucro entre Produzir e Comprar
Caixas de Bolhas em Forma de Ovos Personalizadas vs. Danos por Emaranhado e Pontos em Sacos de Polietileno a Granel
Mesmo que a chumbo chegue limpo, os métodos de embalagem ditam a sobrevivência dos anzóis. A maioria dos compradores estrangeiros ignora facilmente que despejar 500 anzóis Mustad e BKK forjados de alta carbono em um único saco de polietileno é uma receita para o desastre. A vibração durante o trânsito marítimo faz com que as pesadas cabeças de chumbo se choquem violentamente umas contra as outras, rolando e desgastando os pontos de anzol quimicamente afiados. Para proteger o seu investimento, a triagem automatizada de anzóis e os procedimentos de teste de spray de sal devem ser combinados com bandejas blister de ovo celular personalizadas. Isso isola cada cabeça de jig, impedindo qualquer colisão metal-metal durante o trânsito internacional.
Folha de Custo Total: Importação de Iscas Não Pintadas vs. Iscas OEM Acabadas de Fábrica
É na verdade mais barato pintar internamente? O cálculo do custo total para blanks de isca não pintados envolve variáveis altamente específicas. Você deve considerar o preço FOB bruto, frete marítimo LCL, tarifas de importação, eletricidade local para os seus fornos e taxas de trabalho doméstico. Nossos dados internos provam que para marcas que movimentam menos de 3.000 unidades por mês, utilizar um programa OEM de acabamento em fábrica gera um retorno sobre o investimento mais forte. No entanto, para lojas personalizadas especializadas que vendem cores hiperlocais a um grande prémio de retalho, importar cabeçotes de jig não pintados em grande quantidade aumenta significativamente os lucros líquidos.
7. 5 Armadilhas Caras na Aquisição B2B e Como Compradores Veteranos as Evitam
7.1 Erro #1 a #3: Proporções de Antimónio e Chumbo, Redução do Espaço do Anzol e Deriva na Cor Pantone
Especificação da Dureza da Liga de Antimónio 4%–6% e Aplicação de Amostras-Mestre do Lightbox
Importadores novatos sofrem constantemente com iscas deformadas porque as fábricas usam chumbo reciclado e macio. Contratos de fornecimento profissionais obrigam estritamente um rácio de liga de antimónio de 4% a 6%, que endurece o chumbo e previne amassados ao impacto. Além disso, a iluminação inconsistente nas fábricas causa uma severa variação de cor entre os lotes de produção. Para garantir que o seu padrão chartreuse corresponda perfeitamente todos os vezes, os compradores devem impor o uso de caixas de luz diurna D65 padronizadas para aprovar a “Amostra Dourada” mestre antes da produção em massa.
7.2 Erro #4 a #5: Ignorar as Cláusulas de Propriedade de Moldes Ocultos e Embalagem de Código de Barras no Varejo
Garantindo Acordos de Não Divulgação (NDA) e Direitos de Propriedade Exclusiva sobre Cavidades
Nunca assumas que a tua fábrica respeita a tua propriedade intelectual. Um enorme erro de sourcing B2B é financiar um molde personalizado sem um contrato legal vinculativo, apenas para descobrir que o teu design exato de isca foi vendido a um concorrente na próxima temporada. Antes de submeter arquivos CAD, compradores experientes asseguram Acordos de Não Divulgação (NDAs) que ditam explicitamente os direitos de propriedade exclusiva das cavidades. Além disso, integrar impressão de códigos de barras UPC de alta-contraste e resistentes a UV diretamente nos cartões blister da fábrica poupa enormes custos de trabalho de re-embalagem doméstica.
8. Perguntas Frequentes sobre Compradores B2B com Alta Intenção
8.1 Por que é que as cabeças de jig pintadas personalizadas lascam tão facilmente nas pedras de riprap?
As cabeças de jig personalizadas descascam principalmente porque as fábricas de baixo orçamento utilizam tintas de aerógrafo líquidas de nitrocelulose baratas aplicadas sobre superfícies de chumbo oxidado não preparadas, sem um adequado processo de cura térmica. O impacto contra a dura rocha quebra a casca acrílica quebradiça. Utilizar um revestimento em pó em leito fluidizado de alta temperatura sobre chumbo quimicamente passivado previne este descascamento catastrófico.
8.2 Como podem os compradores B2B verificar cabeças de jigs de tungsténio OEM 97% reais sem equipamento de laboratório?
Os compradores podem verificar cabeças de jig de tungsténio OEM puro usando um teste básico de deslocamento de água de Arquímedes. Ao submergir a cabeça de jig em um cilindro graduado de água e medir o volume deslocado em relação ao seu peso preciso em uma balança digital, você pode facilmente calcular sua densidade. O tungsténio verdadeiro 97% registra aproximadamente 18,5 g/cm³, enquanto os compósitos de resina falsificados atingem no máximo cerca de 12,0 g/cm³.
8.3 O que impede os protetores de fibra de ervas daninhas de se soltarem das cabeças de jigs sem ervas daninhas de marca própria?
As saídas de fibra nas cabeças de jig weedless de marca própria são evitadas utilizando perfuração cega a posteriori, soldadura de pino base ultrassónica e potting de epóxi de dois componentes de grau marinho. Evite qualquer fábrica que utilize o método barato de “fundir em chumbo”, que derrete as fibras de nylon na base e garante a queda das mesmas ao primeiro toque de peixe.
Como é que as marcas de pesca produzem cabeçotes de jig em pequena escala sem pagar taxas de molde CNC de $3,000?
As marcas de iscos produzem cabeçotes de jig em pequenas quantidades através de parcerias com fabricantes ágeis que utilizam moldes de silicone vulcanizado por spin-cast. Estes moldes de borracha altamente duráveis custam cerca de $200 para produzir, contornando completamente as enormes taxas de ferramentas em alumínio CNC de $3.000, permitindo assim produções lucrativas a partir de apenas 300 peças.
8.5 Como é que se impede que cabeçotes de gabarito não pintados a granel oxidem em pó branco durante o transporte marítimo?
Para evitar que as cabeças de jig não pintadas em quantidade se transformem em pó de carbonato de chumbo branco, as fábricas devem utilizar a passivação de superfície com ácido fraco imediatamente após a fundição. Os blank devem ser embalados com dessecantes de alta resistência dentro de sacos selados a vácuo com Inibidor de Corrosão Volátil (VCI) para bloquear a alta humidade do contentor oceânico.
8.6 O revestimento em pó em leito fluidizado é mais durável do que a pintura líquida por aerógrafo para cabeças de anzol comerciais?
Sim, a pintura em pó em leito fluidizado é exponencialmente mais durável do que a pintura líquida por aerógrafo. Os nossos testes laboratoriais de impacto de rocha de 500 ciclos provam que a tinta de epóxi curada termicamente se liga quimicamente ao substrato de chumbo, resultando em menos de 3% micro-risca, enquanto os acrílicos líquidos padrões sofrem mais de 40% descamação e falha catastrófica.
8.7 Qual é a contagem óptima de fios de proteção contra ervas daninhas e o ângulo para a pesca de robalo em madeira versus mil-folhas?
O ângulo ideal do protetor de ervas daninhas para desviar tanto madeira dura como mil-folhas pesadas sem prejudicar a penetração do gancho é exatamente 35 graus a partir do ponto do gancho. Para cobertura pesada, um agrupamento de 18 a 24 filamentos de Nylon 6/6 virgem de 0,55 mm proporciona o equilíbrio ideal, exigindo aproximadamente 1,2 libras de pressão para colapsar.
8.8 Quais proibições de chumbo na América do Norte e na Europa em 2026 afetam as importações grossistas de cabeças de jig?
As regulamentos da EU REACH de 2026 impõem a eliminação gradual de iscos de pesca que contenham mais de 1% de chumbo por peso, especificamente direcionando-se a pesos e iscas com menos de 50 gramas. Simultaneamente, o USFWS iniciou programas rigorosos de incentivos sem chumbo em 26 refúgios de vida selvagem federais, forçando os importadores a transitar rapidamente para alternativas em tungsténio.
Importar cabeçotes de jig não pintados a granel para pintura local gera margens de lucro mais altas do que iscas OEM acabadas?
Importar cabeçotes de jig não pintados em grandes quantidades produz margens de lucro mais elevadas apenas se a marca pintar tonalidades altamente personalizadas e localizadas que vendem a um preço de retalho premium. Para padrões standard de alto volume a movimentar menos de 3.000 unidades por mês, a utilização de um programa de fábrica OEM totalmente acabado oferece um retorno sobre o investimento (ROI) geral superior devido a custos de trabalho e energia significativamente mais baixos.
8.10 Qual a temperatura e o tempo de cura que evitam a falha na tempera dos anzóis durante o revestimento em pó dos cabeçotes de gabarito?
Para prevenir a destruição do temper do gancho de aço de alto carbono durante o revestimento a pó, o forno da fábrica deve seguir uma curva térmica rigorosa. O limite máximo seguro absoluto é um tempo de cozedura de 35 minutos a uma temperatura sustentada de 165°C. Exceder 185°C irá rapidamente aliviar o aço, resultando em ganchos que se dobram e falham durante o uso em torneios.
Conclusão Estratégica: Dominando a Cadeia de Suprimentos de Jig Heads Pintados Personalizados
Ter sucesso na indústria de iscas moderna já não se trata de encontrar a fábrica estrangeira mais barata. Trata-se de implementar uma engenharia de controlo de qualidade intransigente. Desde exigir testes rigorosos de impacto em leito fluidizado nas suas cabeças de jig personalizadas pintadas, até verificar a densidade de Arquimedes do seu tungsténio, cada variável de fabrico impacta diretamente a sua rentabilidade por grosso. Quer esteja a expandir um catálogo ágil de cabeças de jig de futebol de pequenos lotes ou a garantir a sua cadeia de fornecimento de cabeças de jig não pintadas a granel contra a oxidação durante o transporte, a obtenção de dados orientada é a sua maior vantagem competitiva.
Está pronto para parar de perder margem devido a uma fabricação defeituosa e começar a dominar os seus canais de distribuição no retalho local? Eu testei pessoalmente estas soluções e o potencial financeiro é enorme.
Recursos e Referências Autoritativas da Indústria:
- Agência Europeia de Produtos Químicos (ECHA) – Atualizações sobre Restrições de Chumbo do REACH 2026
- Serviço de Pesca e Vida Selvagem dos EUA (USFWS) – Programas de Incentivo ao Uso de Iscas Sem Chumbo de 2026-2027
- Associação Americana de Pesca de Desporto (ASA) – Relatórios do Mercado Global de Iscas Terminal de 2026