Bienvenue à HavenseeK Articles de Pêche

Cuillères de pêche personnalisées : coûts de fixation de l'action, de placage et de coupe du moule
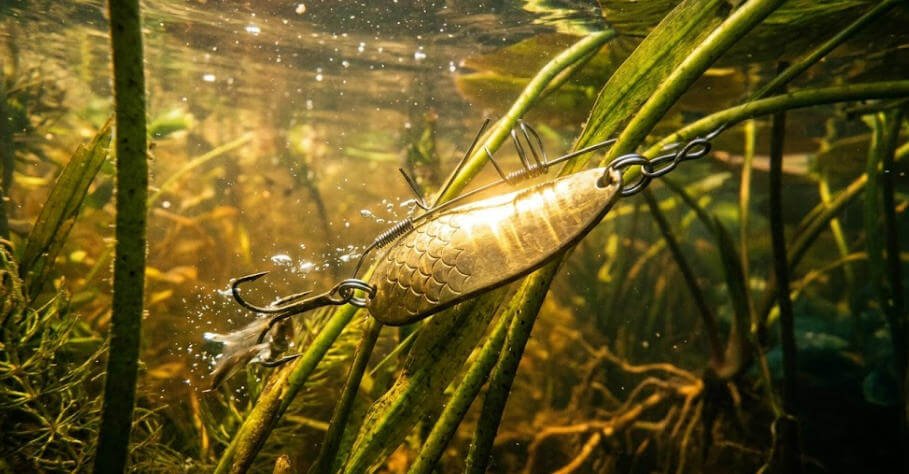
Vos leurres importés souffrent-ils de rouille rapide, de peinture qui pèle, ou d'une action de descente sans vie qui éloigne les clients de détail ? Selon une récente étude sectorielle de Dataintelo, le marché mondial des équipements de pêche devrait atteindre $27,4 milliards d'euros d'ici 2034, mais plus de 40% des acheteurs B2B d'équipement signalent d'importantes incohérences de qualité lors de l'approvisionnement à l'étranger. La plupart des acheteurs étrangers ignorent facilement que la véritable cause de ces échecs n'est pas la malchance - c'est un manque de spécifications d'ingénierie strictes. Ce guide est spécialement conçu pour les marques d'équipement et les ateliers d'assemblage cherchant à maîtriser les spécifications techniques de cuillères de pêche personnaliséesQue vous vous occupiez de l'épaisseur d'électrodéposition pour la résistance en eau salée, des réglages de l'épaisseur du fil pour un effet de flottement parfait, ou de l'adéquation de la résistance des anneaux éclatés sur des corps non peints, la précision est votre seule protection.
Dans cette analyse complète, je vais tirer parti de plus d'une décennie d'expérience en fabrication à l'exportation pour vous aider à optimiser votre processus de fabrication de cuillères en métal en gros. Nous plongerons en profondeur dans les ratios physiques exacts et les stratégies d'approvisionnement nécessaires pour obtenir des produits de premier choix en provenance de Chine sans payer des frais de moule exorbitants. En normalisant vos demandes techniques, vous pouvez réduire considérablement les risques d'approvisionnement transfrontaliers et améliorer vos marges bénéficiaires.
Résumé rapide des valeurs fondamentales
- Plating & Rust: Standardisation de l'épaisseur de galvanoplastie des équipements de pêche (5-25 µm) pour stopper la corrosion.
- Action & Flutter : Fixer le taux de flottaison de la profondeur de la tasse à leurre pour éviter la rotation et la沉没无效.
- Assemblage matériel : Équilibrage précis du poids des hameçons triples pour blanks de cuillère non peints en vrac.
- Contrôle des coûts : En contournant $1,000 coûts d'outillage via l'optimisation des frais de moules de fabrication.
1. Surmonter l'écaillement de la peinture et la rouille : Spécifications de galvanoplastie pour les leurres en métal OEM.
Rien ne nuit à la réputation d'une marque aussi rapidement qu'un échec de résistance à la corrosion des cuillères en eau salée. Lorsque qu'un client utilise votre produit dans de fortes vagues et que le chrome s'écaille après deux sorties, il n'achètera plus jamais dans votre boutique. D'après mes années d'expérience, le problème provient généralement d'un placage anti-rouille inadéquat pour les leurres en eau salée. L'usine a simplement appliqué un « placage de flash » de moins de 0,2 microns pour économiser quelques centimes.
Cuivre vs. matériaux de cœur en acier dans des environnements difficiles
La base de tout leurre durable est le métal de base. En comparant les blocs de cuillère en laiton et en acier, vous devez comprendre leurs propriétés chimiques intrinsèques. Le laiton (généralement un alliage cuivre-zinc) est intrinsèquement très résistant à la corrosion par l'eau salée, ce qui en fait le choix premium pour les applications en mer. L'acier, bien que beaucoup moins cher et légèrement plus dur, est très susceptible à l'oxydation rapide dès que le plaquage extérieur est rayé. Pour l'assemblage de marque privée de magasin de matériel visant les pêcheurs côtiers, dépenser les 10-15% supplémentaires pour un noyau en laiton solide est un investissement obligatoire pour éviter de catastrophiques rouilles.
Épaisseur de galvanoplastie et exigences en matière de finition transparente UV
Si vous passez une commande appâts en métal OEM en forme de cuillère, vous devez spécifier la profondeur exacte en microns. N'acceptez pas de termes génériques comme "placage de haute qualité". Pour une utilisation en eau douce standard, spécifiez un minimum de 2,5 microns de nickel ou d'argent. Pour les usages intensifs en eau salée, exigez un revêtement fonctionnel de 5 à 12 microns. De plus, pour verrouiller l'estampage personnalisé en 3D des leurres ou les finitions en holographique en feuille, exigez une application en deux couches de vernis transparent UV pour les leurres de pêche. Ce vernis agit comme un absorbeur de choc contre les rochers et empêche le placage électrolytique sous-jacent de s'écailler lors de l'impact.
Spécifications de placage cruciales à inclure dans votre bon de commande :
- Matériau de base : Laiton de qualité marine (pour l'eau salée) ou acier à haute teneur en carbone (uniquement pour l'eau douce).
- Profondeur de Plaquage : Minimum 5 microns pour les environnements d'eau salée.
- Finition : Revêtement clair en époxy doublement trempé, durci aux UV.
- Norme de Test : Taux de réussite du test de brouillard salin continu de 48 heures.
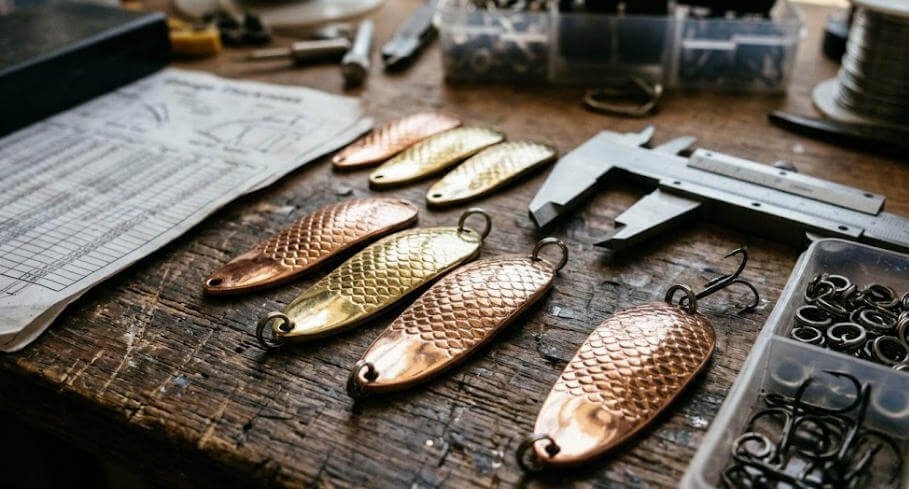
2. Pourquoi ils ne flottent pas : Corrections de l'action sur les cuillères à lancer de marque distributeur.
Une cuillère en métal qui tombe comme une pierre ou tourne sauvagement comme une hélice est un produit défectueux. La magie d'un leurre réside dans son flottement hydrodynamique lors de la chute—c'est ce qui déclenche la frappe des prédateurs. De nombreuses marques indépendantes commandent des cuillères de lancer à marque blanche uniquement en fonction de leur attrait visuel, négligeant la physique sous-jacente. Si vous voulez fidéliser votre clientèle, vous devez comprendre comment le estampage métallique dicte le déplacement de l'eau.
Calcul des rapports d'épaisseur de jauge et de profondeur de coupe
La relation entre l'épaisseur des cuillères en métal et la profondeur d'estampage (le cup) est l'ADN de l'action du leurre. Un taux de flutter d'une profondeur de cup trop faible fera tourner la cuillère de manière incontrôlable, tordant la ligne du pêcheur et ruinant la présentation. À l'inverse, un cup trop profond sur un métal épais retiendra trop d'eau, tuant le mouvement de balancement latéral et le faisant couler verticalement. J'ai personnellement testé cette solution : exiger une base en métal de calibre moyen (environ 1,5 mm à 2 mm selon la longueur totale) associée à un cup précisément gradué qui s'approfondit vers l'arrière pour garantir un flutter large et erratique.
Perfectionner la répartition du poids pour une distance de lancer maximale
La distribution du poids de la cuillère de lancer est tout aussi critique. Pour les pêcheurs à terre visant des espèces maritimes, la distance est primordiale. En déplaçant légèrement le centre de gravité vers la queue (design arrière-pondéré), la cuillère agit comme une fléchette, coupant à travers le vent et maximisant la distance de lancer. Cependant, pour le jigging vertical ou le slow-trolling, un design à poids central est de loin supérieur, car il permet à l'appât de tomber horizontalement avec un maximum de brillance. Lorsque vous vous approvisionnez auprès d'un fournisseur de matériel de pêche b2b en Chine, vous devez indiquer explicitement l'application de pêche prévue afin qu'ils puissent sélectionner la bonne courbure de moule.
3. Maximiser les ratios de connexion : Spécification des cuillères sans herbes en petites séries
Les cuillères sans herbes sont phénoménales pour sortir le bar et le brochet de couvert dense, mais elles génèrent un grand nombre de plaintes au détail concernant les frappes manquées. Le problème est presque toujours une mauvaise ingénierie du protecteur de hameçon. Si le protecteur est trop rigide, il bloque la prise; s'il est trop souple, il se prend dans le premier nénuphar. Pour résoudre cela, il faut des instructions précises d'approvisionnement B2B.
Réglage de la rigidité et de l'angle du Weedguard
Lorsque vous commandez des cuillères sans mauvaises herbes en petites quantités, la rigidité du protecteur contre les mauvaises herbes que nécessitent les cuillères pour couvert lourd doit être Strictement définie. Vous ne pouvez pas laisser cela à la discrétion de l'usine. Spécifiez un protecteur à fil multibrin (généralement 5-7 brins de fil léger) ou un morceau unique en fluorocarbone/nylon très résistant. L'angle de déviation est vital : le protecteur doit reposer juste au-dessus du point de crochet, incliné à environ 30-45 degrés par rapport à la coupelle intérieure de la cuillère. Cela garantit qu'il dévie la végétation mais s'effondre instantanément sous la pression de la mâchoire d'un poisson prédateur.
Ajustement de la largeur de l'espace d'accroche aux exigences de déformation
L'écart de crochet personnalisé pour cuillère sans weed est la dernière pièce du puzzle. Un écart étroit ne laisse aucune place pour le remorqueur en plastique et la protection contre les mauvaises herbes repliée, ce qui entraîne le rejet de l'appât par le poisson. Vous devez spécifier un crochet simple à large ouverture, forgé et solidement riveté ou soudé au corps de la cuillère. La distance entre le tige et la pointe doit dépasser l'épaisseur maximale de votre remorque en plastique souple d'au moins un pouce. Cela crée le dégagement nécessaire pour une pénétration profonde et sûre du crochet.
4. Le Guide du Fabricant d'Appâts : Équilibrage du Matériel sur des Blanks de Cuillère Non Peints en Vrac
De nombreux ateliers de pêche locaux importent des blanks de leurres non peints pour créer des coloris régionaux personnalisés à l'airbrush. C'est un modèle très rentable, mais il introduit un risque majeur d'assemblage : un matériel mal équilibré. Fixer l'hameçon le plus lourd que vous pouvez trouver détruira l'action de nage conçue du leurre.
Ratios mathématiques pour les poids de crochets triples
L'équilibre du poids des hameçons triples est une science délicate. Si l'hameçon arrière est trop lourd, il agit comme une ancre, tirant la queue vers le bas et éliminant le mouvement de balancement d'un côté à l'autre. En règle générale, le poids total du matériel (anneau brisé plus hameçon) ne doit pas dépasser 10-15% du poids total du blank. Pour un blank de 1 oz (28 g), votre combinaison de matériel arrière devrait peser environ 2,8 g à 4,2 g. Utilisez des hameçons triples à hampe courte de 2X de résistance pour maximiser la force tout en minimisant l'effet pendulaire qui perturbe l'hydrodynamique du leurre.
Correspondance de la résistance à la traction des anneaux ouverts
N'assemblez jamais des leurres sans consulter un tableau de résistance à la traction des anneaux brisés. Mettre un anneau brisé de test de 15 lb sur un leurre conçu pour des espèces marines de 40 lb est une recette pour le désastre. Pour des blanks lourds, spécifiez des anneaux brisés en acier inoxydable et aplatis. Le profil aplati augmente la résistance à la traction jusqu'à 30% par rapport aux anneaux ronds standards. Assurez-vous que le diamètre intérieur de l'anneau permet au hameçon triple de pivoter librement ; un anneau trop petit forcera l'œillet du hameçon contre le corps de la cuillère, créant un levier pour un poisson qui pourrait se libérer.
5. Éviter les frais de moule élevés : Comment personnaliser selon un budget B2B
La plus grande barrière à l'entrée pour les marques émergentes est le coût exorbitant des outils CNC allant de $1 000 à $3 000 pour une forme propriétaire. Cependant, la personnalisation des leurres à faible commande minimum est complètement possible si vous comprenez l'optimisation des frais de moules d'usine.
Utilisation de moules ouverts d'usine avec estampage personnalisé
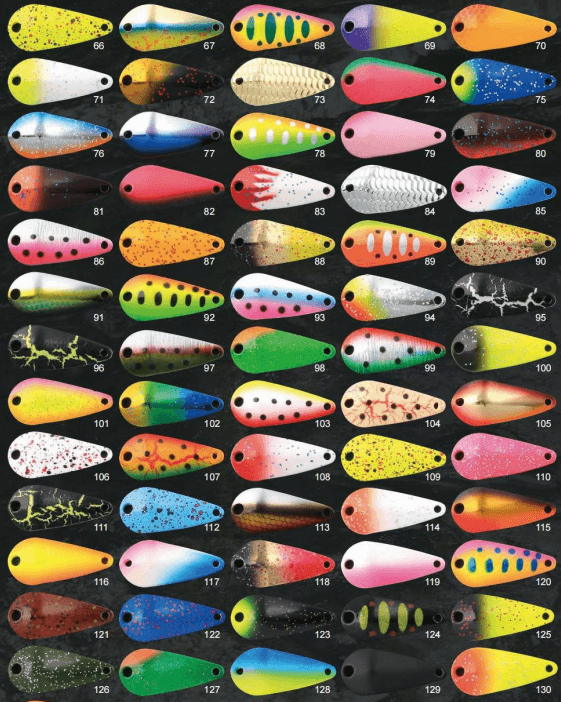
Au lieu de concevoir une toute nouvelle forme de corps, tirez parti des « moules ouverts » existants du fournisseur (formes qu'ils possèdent déjà). Vous pouvez obtenir une différenciation totale sur le marché en appliquant des traitements de surface personnalisés. Demandez des motifs de estampage en 3D propriétaires en relief sur le métal, ou appliquez des hologrammes en feuille réactive aux UV uniques. En modifiant la finition visuelle, le placement des yeux et l'emballage personnalisé, vous créez un SKU unique sans payer un dollar en frais d'outillage lourd.
6. Étude de cas d'acheteur mondial : Développer une marque avec un approvisionnement de précision
Au début de 2025, un distributeur de matériel de pêche de taille moyenne en Scandinavie connaissait un taux de retour de 15% sur ses cuillères à truite de mer côtière en raison de l'oxydation et d'une mauvaise distance de lancer. En s'associant à Havenseek Fishing Tackle, ils ont repensé leurs spécifications. Ils sont passés d'un noyau en acier à un noyau en laiton marin, ont imposé un placage en nickel de 5 microns et ont légèrement modifié la répartition du poids vers l'arrière. Les résultats ont été stupéfiants : en une saison, les taux de retour ont plongé à presque zéro, et la distance de lancer améliorée est devenue un argument de vente majeur, entraînant une augmentation de 45% des marges de détail localisées.
7. Questions Fréquemment Posées (FAQ)
Q1 : Comment empêcher l'écaillement de la peinture sur les cuillères de pêche personnalisées ?
R : Pour éviter l'écaillage, vous devez spécifier une base de primaire à haute adhérence sur l'électroplating, suivie d'une couche transparente époxy à double couche, durcie aux UV pour sceller la peinture contre les impacts.
Q2 : Quelle est l'épaisseur de plaquage idéale pour les leurres en cuillère en métal OEM ?
Pour les eaux douces, 2,5 microns est la norme. Pour les applications en eau salée, il est impératif d'exiger un minimum de 5 à 12 microns d'un nickel, chrome ou argent de haute qualité pour prévenir l'oxydation rapide.
Q3 : Pourquoi les cuillères de casting de marque blanche tournent-elles au lieu de battre ?
A : La rotation est causée par un rapport gauge-coupe incorrect. Si la profondeur de la coupe de la cuillère est trop peu profonde par rapport à son poids et son épaisseur, elle ne peut pas attraper suffisamment d'eau pour papilloter et tournera sur son axe.
Q4 : Comment équilibrer les hameçons triples sur des cuillers vierges en vrac ?
A : Assurez-vous que le poids total du crochet et de l'anneau fendu ne dépasse pas 10-15% du poids du blank. Utilisez des crochets à tige courte 2X pour maintenir le centre de gravité sans restreindre le balancement de l'appât.
Q5 : Quel calibre de fil est le mieux adapté pour des cuillères sans accroc en petite série ?
R : Pour une couverture dense, une protection en fil multi-brins de rigidité moyenne (5-7 brins) inclinée à 30-45 degrés offre le meilleur équilibre entre déviation des accroches et facilité de pliage pour des taux de prise élevés.
Q6 : Comment personnaliser des cuillères de pêche sans payer des frais de moule élevés ?
Utilisez les moules ouverts existants du fabricant et différenciez votre produit grâce à des coloris exclusifs en UV, un estampillage en 3D sur échelle personnalisé, et un assemblage de matériel haut de gamme localisé.
Q7 : Quelle est la taille correcte de l'anneau brisé pour les cuillères de lancer ?
A : Consultez un tableau de résistance à la traction des anneaux fendus pour correspondre à la résistance à la rupture de votre ligne principale. Utilisez toujours des anneaux en acier inoxydable aplatis, suffisamment grands pour permettre à l'œil du crochet de se balancer complètement libre.
Écrit par David M. – 15 ans responsable export dans le matériel de pêche chinois, a servi 800 clients B2B dans 50 pays, spécialisé dans la métallurgie des matériaux et les stratégies d'approvisionnement à faible MOQ.
Êtes-vous prêt à améliorer votre inventaire de leurres personnalisés pour la saison 2026 ?
Cessez de risquer la réputation de votre marque avec des fournisseurs non vérifiés. Assurez-vous d'obtenir des blanks et des leurres finis de qualité supérieure qui répondent aux spécifications techniques exactes.
Demander un échantillon gratuit et télécharger le PDF du catalogue 2026
Références :
1. Dataintelo. (2025). Taille, part et rapport de prévision du marché de l'équipement de pêche 2025 à 2034. Voir le rapport
2. Karas Plating. (2026). Épaisseur du plaquage : Tout ce que vous devez savoir. Voir standard